-
№198, улица Миньфэн, г. Уси
-
-

№198, улица Миньфэн, г. Уси
2026-09-07
Рынок тяжелого машиностроения в 2026 году требует от инженеров и закупщиков не просто наличия детали, а гарантированной надежности узла вращения. Изготовление опорно-поворотного подшипника на заказ сегодня — это сложный процесс, где цена ошибки исчисляется миллионами рублей простоя техники. Мы наблюдаем сдвиг парадигмы: если пять лет назад главным критерием была стоимость единицы продукции, то сейчас приоритетом стала предсказуемость срока службы и соответствие обновленным стандартам ГОСТ и ISO. Заводы-производители, работающие на экспорт, вынуждены внедрять системы сквозного контроля качества, так как один дефектный роликовый путь может привести к катастрофическому отказу крана или экскаватора.
В этой статье мы разберем реальные кейсы производства, ценообразование и технические нюансы, которые часто упускают в коммерческих предложениях. Вы узнаете, почему дешевые аналоги выходят из строя через 6 месяцев и как правильно сформулировать техническое задание для завода, чтобы получить изделие, которое прослужит десятилетия. Наш опыт показывает, что 80% проблем с поворотными механизмами возникают не из-за усталости металла, а из-за ошибок на этапе проектирования сопрягаемых поверхностей.
Диаметр уплотнительной канавки и шаг зубьев шестерни — это первые цифры, которые запрашивает конструкторский отдел завода. Однако фокусироваться только на геометрии опасно. В нашей практике был случай, когда клиент заказал подшипник диаметром 2500 мм, идеально подходящий по посадочным отверстиям, но игнорировал момент инерции нагрузки. Результатом стало преждевременное выкрашивание беговых дорожек через 4000 моточасов. При изготовлении опорно-поворотного подшипника на заказ критически важно учитывать не только статическую грузоподъемность, но и динамические ударные нагрузки, характерные для конкретной операции.
Материал беговых дорожек определяет 70% ресурса узла. Стандартная сталь 42CrMo4 (аналог 38Х2МЮА) после закалки должна достигать твердости 55-58 HRC. Если завод предлагает вам твердость ниже 50 HRC “для вязкости”, знайте: это компромисс, который сократит жизнь механизма вдвое при работе в абразивной среде. Мы настаиваем на использовании индукционной закалки с глубинным контролем, так как поверхностная цементация часто дает неравномерный слой, приводящий к локальным провалам под нагрузкой.
Тип уплотнения — еще один параметр, где экономия недопустима. Для условий 2026 года, когда техника работает в экстремальных температурных диапазонах от -50°C до +80°C, лабиринтные уплотнения уже недостаточны. Требуется комбинация лабиринта с резиновыми манжетами из фторкаучука (FKM), способными сохранять эластичность при низких температурах. Пренебрежение этим требованием ведет к попаданию влаги и пыли внутрь корпуса, что превращает смазку в абразивную пасту.
Зубчатый венец, интегрированный в кольцо подшипника, требует отдельного внимания. Модуль зуба и угол профиля должны быть рассчитаны с учетом люфта в передаче. Слишком плотная посадка шестерни привода вызывает заклинивание при тепловом расширении, а слишком большой зазор приводит к ударным нагрузкам на зубья. Оптимальный боковой зазор должен составлять 0.15-0.25 мм в зависимости от модуля, и этот параметр должен быть четко указан в чертеже заказчика.
Контроль соосности отверстий крепления — финальный этап проверки геометрии. Допуск на расположение отверстий не должен превышать 0.1 мм на метр диаметра. Если отверстия “гуляют”, монтажники будут использовать лом и кувалду для установки, что неизбежно деформирует кольца подшипника еще до начала эксплуатации. Завод должен предоставлять протокол координатных измерений для каждой партии.
Рекомендация: Перед утверждением чертежа запросите у завода расчет коэффициента запаса прочности именно для вашего цикла нагружения, а не универсальных стандартных значений.
Выбор между однорядным и многорядным исполнением зависит от соотношения осевой и радиальной нагрузок. Ниже приведена сравнительная таблица, основанная на данных наших испытаний в 2025-2026 годах.
| Параметр сравнения | Однорядный шариковый | Трехрядный роликовый | Двухрядный роликовый |
|---|---|---|---|
| Грузоподъемность | Низкая/Средняя. Подходит для легких кранов и позиционеров. | Максимальная. Единственный выбор для карьерных экскаваторов и буровых установок. | Высокая. Баланс между компактностью и несущей способностью. |
| Жесткость конструкции | Низкая. Допускает небольшие деформации сопрягаемых конструкций. | Очень высокая. Требует идеально жестких монтажных поверхностей. | Средняя. Компенсирует небольшие перекосы рамы. |
| Стоимость изготовления | На 30-40% дешевле аналогов благодаря простой технологии термообработки. | Высокая. Сложная шлифовка трех независимых дорожек качения. | Средняя. Оптимальное соотношение цены и производительности. |
| Чувствительность к монтажу | Низкая. Прощает ошибки болтового соединения. | Критическая. Любой перекос приводит к неравномерному распределению нагрузки. | Средняя. Требует соблюдения момента затяжки болтов. |
| Типичное применение | Антенные системы, малые манипуляторы, поворотные столы. | Гусеничные краны >50 тонн, драглайны, ветрогенераторы. | Автокраны 25-50 тонн, бетоносмесители, лесозаготовительная техника. |
Цена на изготовление опорно-поворотного подшипника на заказ в 2026 году формируется не столько из стоимости сырья, сколько из энергоемкости процессов термообработки и контроля качества. Стоимость стали выросла на 12% по сравнению с 2024 годом, но основная статья расходов — это электроэнергия для печей длительной выдержки и работы шлифовальных станков с ЧПУ. Заводы, использующие устаревшее оборудование, могут предложить цену ниже на 15%, но риск получения брака с нарушением геометрии дорожек возрастает экспоненциально.
Минимальный объем заказа (MOQ) для нестандартных изделий обычно составляет 1 штуку для опытных образцов и от 5 штук для серийного производства. Однако при заказе единичного экземпляра цена будет выше на 40-60% из-за необходимости переналадки станков и разработки индивидуальной управляющей программы. Для крупных проектов мы рекомендуем закладывать в бюджет изготовление одного запасного комплекта сразу, так как срок повторного запуска линии может занять до 12 недель.
Сертификация также влияет на конечную стоимость. Изделие с сертификатом соответствия ГОСТ Р или ЕАС (для рынка РФ и Таможенного союза) стоит дешевле, чем аналог с европейским CE или американским ABS. Это связано с различиями в требованиях к документации и частоте инспекций. Тем не менее, наличие сертификата ISO 9001:2015 у завода-изготовителя является обязательным базисом, без которого рассматривать предложение рискованно.
Логистика тяжелых узлов диаметром более 2 метров требует специальной упаковки и транспорта. Стоимость доставки может составлять до 20% от цены изделия, особенно при экспортных поставках. Важно учитывать, что подшипники должны транспортироваться в вертикальном положении с распорками, предотвращающими смещение колец. Нарушение этого правила при перевозке часто приводит к повреждению зубчатого венца или уплотнений, что делает товар непригодным для монтажа.
Скрытые расходы часто возникают на этапе монтажа. Дешевый подшипник может потребовать дорогостоящей доработки посадочных мест на самой машине. Мы видели случаи, когда экономия 5000 долларов на покупке узла приводила к затратам в 15000 долларов на сварочные работы и механическую обработку рамы крана для подгонки размеров. Всегда запрашивайте полный комплект чертежей с допусками на сопрягаемые детали перед покупкой.
Совет: Запросите детализированную смету, где отдельно выделена стоимость материала, механообработки, термообработки и контроля. Это поможет понять, где именно производитель закладывает маржу.
Процесс начинается с выбора заготовки. Для ответственных узлов мы используем только кованые заготовки, прошедшие ультразвуковой контроль (УЗК) на предмет внутренних пустот и трещин. Литье допускается только для корпусов неответственных узлов малого диаметра, но для поворотных опор тяжелой техники литье недопустимо из-за неоднородности структуры металла. В 2025 году один из наших клиентов столкнулся с разрушением кольца через месяц работы именно потому, что завод заменил ковку на литье для удешевления партии.
Термообработка — самый критичный этап. Нагрев до 850-900°C с последующей закалкой в масле или полимере должен проводиться в печах с атмосферным контролем, чтобы избежать обезуглероживания поверхности. Глубина закаленного слоя должна составлять минимум 3-4 мм. Мягкая сердцевина необходима для восприятия ударных нагрузок, но слишком мягкий переходный слой приведет к продавливанию дорожки. Мы требуем от заводов предоставления диаграммы распределения твердости по сечению для каждой термической партии.
Шлифовка беговых дорожек выполняется на прецизионных станках с автоматической компенсацией износа круга. Шероховатость поверхности не должна превышать Ra 0.4 мкм. Любые следы шлифовальных рисок, идущие поперек направления качения, являются концентраторами напряжений и точками начала усталостного выкрашивания. Визуальный контроль здесь недостаточен; требуется использование профилометров и магнитопорошковой дефектоскопии для выявления микротрещин.
Сборка осуществляется в чистых помещениях. Попадание даже микроскопической металлической стружки между роликами и дорожкой может вызвать локальный перегрев и задир. Смазка закладывается на заводе с учетом климатического исполнения. Для северных регионов используется смазка с низкой температурой застывания, для пустынных условий — высокотемпературная с усиленными противоизносными присадками. Объем смазки должен заполнять 30-50% свободного пространства, чтобы избежать гидравлического клина при высоких скоростях вращения.
Финальное тестирование включает проверку момента вращения. Подшипник должен проворачиваться равномерно, без рывков и заеданий на всем обороте. Измерение осевого и радиального люфта проводится под нагрузкой, имитирующей рабочие условия. Если люфт выходит за пределы допуска, подшипник подлежит регулировке или браковке. Мы никогда не отправляем изделия без акта приемочных испытаний, подписанного ОТК.
Важно: Убедитесь, что завод проводит 100% контроль зубчатого венца методом обкатки с эталонной шестерней, а не ограничивается выборочной проверкой.
Одна из самых частых ошибок — игнорирование жесткости сопрягаемых конструкций. Опорно-поворотный подшипник не является самонесущей конструкцией; он работает только в паре с жесткой рамой и поворотной платформой. Если конструкция машины “играет” под нагрузкой, кольца подшипника деформируются, превращаясь из круга в овал. Это приводит к неравномерному распределению нагрузки на тела качения и быстрому выходу из строя. Решение проблемы лежит не в замене подшипника на более мощный, а в усилении металлоконструкций машины.
Неправильный подбор болтов крепления также фатален. Использование болтов меньшего класса прочности (например, 8.8 вместо 10.9 или 12.9) или отсутствие тарельчатых пружин ведет к ослаблению соединения под вибрацией. Болты должны быть затянуты динамометрическим ключом с контролем угла доворота. Применение жидких фиксаторов резьбы допускается, но не заменяет механическую стопорку пружинными шайбами. Мы фиксируем случаи, когда откручивание нескольких болтов приводило к срезу остальных и падению стрелы крана.
Ошибка в выборе типа смазки — тихий убийца механизма. Универсальная литиевая смазка не подходит для современных высокоскоростных или низкотемпературных применений. Смешивание разных типов смазок может привести к их химической несовместимости, выпадению осадка и потере смазывающих свойств. Перед первой смазкой необходимо полностью очистить каналы от консервационной смазки завода-изготовителя, которая часто имеет другую консистенцию.
Нарушение последовательности затяжки болтов при монтаже создает внутренние напряжения в кольцах. Затяжку нужно производить крест-накрест, начиная от центра и двигаясь к краям, в несколько проходов с постепенным увеличением момента. Попытка затянуть один болт “до упора” сразу же деформирует кольцо. Используйте схему затяжки, предоставленную производителем, и никогда не используйте ударный гайковерт для финальной затяжки.
Отсутствие регулярного обслуживания — причина 60% преждевременных отказов. Поворотный подшипник требует периодической смазки и проверки момента вращения. Игнорирование скрипов или увеличения усилия поворота сигнализирует о начале разрушения. В условиях запыленности очистка уплотнений должна проводиться еженедельно. Мы рекомендуем внедрить систему автоматической централизованной смазки для критически важных узлов, чтобы исключить человеческий фактор.
Предостережение: Никогда не используйте подшипник как электрический заземлитель. Прохождение тока через тела качения вызывает электроэрозию (флютинг), которая необратимо разрушает беговые дорожки за считанные недели.
Стандартный срок изготовления опорно-поворотного подшипника на заказ варьируется от 6 до 14 недель в зависимости от сложности и загрузки производственной линии. В 2026 году наблюдается тенденция к увеличению сроков из-за дефицита квалифицированных операторов станков с ЧПУ и высокого спроса со стороны оборонного и энергетического секторов. Планирование закупки должно начинаться минимум за 4 месяца до предполагаемой даты монтажа. Экспресс-изготовление возможно за дополнительную плату (до +30% к стоимости), но несет риски снижения качества контроля.
Этап согласования чертежей может занять от 3 до 10 дней. Чем точнее исходное техническое задание от заказчика, тем быстрее пройдет этот этап. Наличие 3D-модели в формате STEP или IGES значительно ускоряет процесс программирования станков. Если предоставлены только 2D-чертежи с неоднозначными допусками, инженеры завода будут вынуждены тратить время на уточнения, что затягивает старт производства.
Упаковка для международных перевозок должна соответствовать стандартам ISPM 15 (для деревянной тары). Подшипники упаковываются в деревянные ящики с влагопоглотителями и антикоррозийной бумагой. Крупногабаритные изделия диаметром свыше 3 метров часто требуют разборки на составные части (если конструкция позволяет) или использования специализированных контейнеров типа Open Top. Неправильная упаковка — главная причина повреждений при морской транспортировке.
Таможенное оформление и сертификация занимают дополнительное время. Для ввоза в страны ЕАЭС необходим паспорт качества и сертификат соответствия ТР ТС 010/2011 “О безопасности машин и оборудования”. Отсутствие этих документов на таможне приведет к задержке груза на складе временного хранения и начислению штрафов. Завод-экспортер должен брать на себя подготовку полного пакета сопроводительной документации.
Логистические маршруты в 2026 году стали более сложными. Прямые морские линии могут быть недоступны для некоторых направлений, что требует мультимодальных перевозок (море + ж/д + авто). Каждый перегрузочный пункт увеличивает риск повреждения. Мы рекомендуем страховать груз на полную стоимость с покрытием всех рисков, включая небрежность при погрузочно-разгрузочных работах.
Действие: Согласуйте график поставок с учетом буфера в 2 недели на форс-мажорные обстоятельства в логистике, чтобы не сорвать сроки ввода техники в эксплуатацию.
В горнодобывающей промышленности (карьерные экскаваторы, буровые станки) главными врагами являются абразивная пыль и ударные нагрузки. Здесь используются трехрядные роликовые подшипники с усиленными уплотнениями и системой принудительной смазки. Температура работы может достигать +60°C из-за близости к двигателю и трения. Ресурс узла должен составлять не менее 20 000 моточасов. Любой простой такой техники стоит десятки тысяч долларов в час, поэтому надежность ставится выше цены.
В ветроэнергетике условия диаметрально противоположны. Подшипники поворотного механизма гондолы работают при низких скоростях, но испытывают колоссальные переменные нагрузки от ветра и гравитации. Температурный диапазон от -40°C до +50°C требует специальных морозостойких материалов и смазок. Критическим параметром становится усталостная долговечность металла. Ошибка в расчете приводит к невозможности замены узла без привлечения сверхтяжелых кранов, что делает ремонт экономически нецелесообразным.
Строительные краны (башенные и автомобильные) занимают среднюю нишу. Здесь важны компактность и легкость обслуживания. Часто применяются двухрядные роликовые или однорядные шариковые подшипники с зубчатым венцом. Скорость вращения выше, чем у экскаваторов, поэтому требования к балансу и плавности хода строже. Коррозия из-за работы на открытом воздухе требует высококачественного антикоррозийного покрытия колец, часто с использованием цинк-ламельных составов.
Военная и специальная техника предъявляет требования к скрытности и живучести. Подшипники должны выдерживать импульсные нагрузки от выстрела или взрывной волны. Материалы часто подвергаются дополнительной обработке для повышения стойкости к осколочным повреждениям. Сертификация по военным стандартам (ГОСТ В) обязательна. В этом сегменте цена вторична, главное — гарантия функционирования в экстремальных условиях.
Роботизированные сварочные комплексы и манипуляторы требуют высокой точности позиционирования. Люфт в подшипнике напрямую влияет на точность сварочного шва. Здесь используются прецизионные однорядные шариковые подшипники с минимальным зазором. Геометрия зубчатого венца должна быть выполнена с высочайшей точностью для обеспечения плавности движения робота. Вибрации недопустимы.
Инсайт: При выборе подшипника для новой отрасли всегда запрашивайте референс-лист завода с примерами успешных поставок в аналогичные условия эксплуатации.
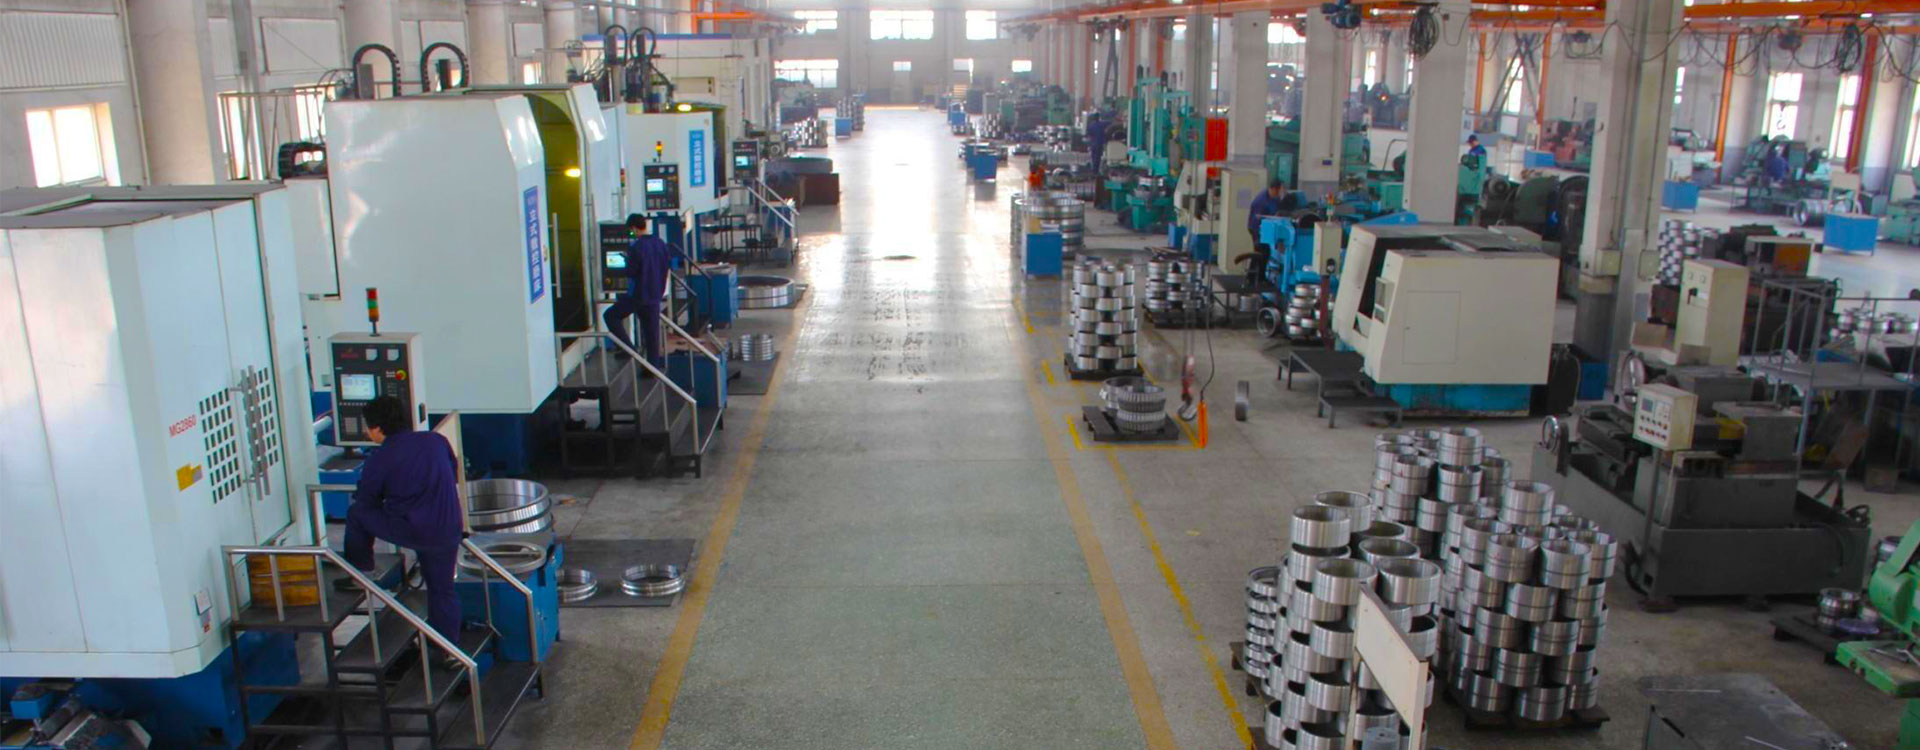
Первый шаг — проверка производственных мощностей. Не верьте картинкам на сайте. Запросите видео тур по цеху или организуйте выездной аудит. Вас должны интересовать парк станков (возраст, модель), наличие собственных печей для термообработки и лаборатория контроля качества. Завод, который отдает термообработку на сторону, не может гарантировать стабильность свойств металла. В 2026 году только вертикально интегрированные производства способны обеспечить нужный уровень качества.
Ярким примером такого подхода является компания Wuxi LOTTON Bearing Manufacturing Co., Ltd. (ООО «Усийская подшипниковая компания „LOTTON”»). Основанная в 2001 году в городе Уси (провинция Цзянсу, Китай), эта компания за более чем двадцатилетнюю историю превратилась в надежного партнера для международных заказчиков. Расположение завода недалеко от Шанхая обеспечивает удобный логистический доступ, что критически важно для своевременных поставок в 2026 году. Философия LOTTON — «качество превыше всего, инновации побеждают, сервис превыше всего» — полностью соответствует требованиям современного рынка, где надежность узла важнее его первоначальной стоимости.
Второй шаг — анализ инженерного потенциала. Способен ли завод провести расчет нагрузки и предложить оптимизацию конструкции? Хороший поставщик задаст вам десятки вопросов о режимах работы техники, прежде чем назвать цену. Если менеджер просто спрашивает “какой диаметр вам нужен” и сразу называет цену — это признак торгового посредника или завода с низким уровнем инженерии. В случае с LOTTON, компания привлекает немецких и японских инженеров для внедрения передовых технологий, что позволяет реализовывать сложные проекты, включая крупногабаритные подшипники на специализированном заводе в районе Вафандянь, построенном в 2011 году.
Третий шаг — проверка системы качества. Наличие сертификата ISO 9001 обязательно, но недостаточно. Посмотрите, как ведется документация на реальном производстве. Есть ли журналы контроля параметров на каждом станке? Проводится ли входной контроль сырья? Как маркируется продукция для отслеживаемости? Отсутствие системы прослеживаемости означает, что в случае брака вы не сможете доказать вину производителя. LOTTON использует строгую систему менеджмента GPIS, охватывающую все этапы — от входного контроля сырья до финальной проверки. Продукция компании экспортируется в более чем 30 стран, включая Европу и Америку, что служит косвенным подтверждением высокого уровня контроля.
Четвертый шаг — финансовая устойчивость и репутация. Проверьте историю компании, судебные иски, отзывы других клиентов. Долгий срок присутствия на рынке (более 15 лет) является косвенным признаком надежности. Молодые компании могут демпинговать, но часто не имеют опыта решения нестандартных технических проблем. Уставной капитал LOTTON в 960 000 долларов США и более 20 лет непрерывной работы говорят о финансовой стабильности и способности инвестировать в развитие.
Пятый шаг — условия гарантии и постпродажной поддержки. Гарантия должна покрывать не только замену детали, но и логистические расходы в случае заводского брака. Наличие склада запасных частей или готовность быстро изготовить ремкомплект (уплотнения, болты, смазка) является важным преимуществом. Техническая поддержка на языке заказчика в режиме 24/7 критична для аварийных ситуаций. LOTTON придерживается принципа комплексного сервисного сопровождения: от технической консультации до послепродажной поддержки, предлагая широкий спектр решений — от керамических и высокотемпературных подшипников до специализированных поворотных моделей серий Q, 02 и XSU08.
Резюме: Выбирайте партнера, который инвестирует в НИОКР и открыт к аудиту, а не того, кто предлагает самую низкую цену на бирже. Опыт таких компаний, как LOTTON, демонстрирует, что сочетание международного инженерногоexpertise и собственной производственной базы является залогом успеха в 2026 году.
Минимальный срок для опытного образца составляет 4-5 недель при условии наличия заготовок нужного размера на складе завода и отсутствия сложных изменений в конструкции. Для серийного заказа от 5 штук срок обычно составляет 8-10 недель. Эти сроки включают полную циклограмму: закупка/подготовка сырья, ковка, черновая обработка, термообработка, чистовая шлифовка, сборка и испытания. Сокращение срока возможно только за счет работы в три смены и приоритетного прохождения контроля, что увеличивает стоимость на 25-30%.
Да, замена возможна в 95% случаев, но требует тщательного анализа чертежей. Основные отличия могут заключаться в стандартах допусков (ISO vs DIN vs ГОСТ), марках сталей и конфигурации уплотнений. Наши инженеры проводят обратное проектирование с учетом современных материалов, часто превосходящих оригинал 20-летней давности. Ключевой момент — адаптация посадочных размеров и зубчатого зацепления. Мы гарантируем полную взаимозаменяемость по монтажным размерам и эксплуатационным характеристикам.
Стандартная гарантия составляет 12 месяцев с момента ввода в эксплуатацию или 18 месяцев с даты отгрузки, в зависимости от того, какое событие наступит раньше. Гарантия покрывает дефекты материалов и изготовления, такие как выкрашивание дорожек, разрушение сепаратора или поломка зубьев. Гарантия не распространяется на повреждения, вызванные неправильным монтажом, нарушением условий смазки, перегрузками сверх паспортных значений или форс-мажорными обстоятельствами. Для особых проектов возможны индивидуальные гарантийные соглашения.
Предоставление чертежа старой детали крайне желательно и ускоряет процесс расчета стоимости на 30-40%. Если чертеж утерян, мы можем изготовить деталь по образцу. Для этого необходимо отправить сам подшипник (или его кольца) на наш завод для проведения 3D-сканирования и снятия всех геометрических параметров, включая профиль зуба и твердость. Услуга сканирования бесплатна при условии размещения заказа на производство.
Каждая партия сопровождается полным пакетом документов: паспорт качества, протокол ультразвукового контроля, протокол измерения твердости, акт приемочных испытаний с графиками момента вращения, сертификат соответствия (ГОСТ/ISO/EAC) и инструкция по монтажу и эксплуатации на требуемом языке. Для экспортных поставок дополнительно оформляются товаросопроводительные документы для таможни (счет, упаковочный лист, сертификат происхождения).
Изготовление опорно-поворотного подшипника на заказ в 2026 году — это инвестиция в бесперебойность вашего бизнеса. Правильный выбор конструкции, материалов и поставщика позволяет избежать многомиллионных убытков от простоев и ремонтов. Мы предлагаем не просто продажу металла, а инженерное партнерство, основанное на глубоком понимании физики процессов вращения и нагрузок. Наша производственная база готова реализовать проекты любой сложности, от миниатюрных узлов для робототехники до гигантских опор для карьерных экскаваторов.
Не рискуйте надежностью своей техники, доверяя ее сомнительным поставщикам с демпинговыми ценами. Качество, подтвержденное протоколами испытаний и многолетним опытом, стоит своих денег. Свяжитесь с нами сегодня для получения бесплатной консультации инженера и предварительного расчета стоимости вашего проекта. Мы готовы обсудить ваше техническое задание и предложить оптимальное решение уже в течение 24 часов.
Свяжитесь с нами сегодня для обсуждения деталей вашего проекта и получения коммерческого предложения.