-
№198, улица Миньфэн, г. Уси
-
-

№198, улица Миньфэн, г. Уси
2026-09-17
В нашей практике инженерного консалтинга мы регулярно сталкиваемся с ситуацией, когда простой промышленного оборудования из-за отказа опоры ротора обходится предприятию в десятки тысяч долларов. Основная причина — не низкое качество металла, а ошибка в подборе материала вкладыша или нарушение режима смазки. Подшипники скольжения электродвигателей критически важны для высоконагруженных приводов, где шариковые аналоги не справляются с радиальными нагрузками или вибрациями.
К 2026 году рынок промышленных приводов ужесточил требования к надежности. Если раньше срок службы в 30 000 часов считался нормой, то сейчас ведущие производители цементного и горнодобывающего оборудования требуют ресурса от 50 000 часов без капитального ремонта. Это возможно только при использовании биметаллических вкладышей с правильным антифрикционным слоем и точной геометрией посадки.
Мы видели случаи, когда экономия 15% на стоимости комплектующих приводила к остановке линии на 72 часа. Разборка показывала задир поверхности вала из-за локального перегрева. В этой статье мы разберем, как избежать таких ошибок, какие материалы действительно работают в условиях высоких температур и как сформировать бюджет на закупку в текущих рыночных условиях.
Выбор подшипника скольжения — это не просто подбор по диаметру вала. Это комплексный расчет, учитывающий гидродинамику масляного клина. Для инженеров и закупщиков важно понимать три фундаментальных параметра, которые напрямую влияют на цену и долговечность узла.
Самый распространенный вопрос: баббит или бронза? Ответ зависит от скорости вращения и характера нагрузок. Оловянистые баббиты (например, Б83 или международные аналоги SAE 11) обеспечивают лучшую прирабатываемость и устойчивость к задирам при пусках и остановках. Однако их несущая способность ограничена.
Для тяжелых условий, таких как дробилки или мощные вентиляторы, мы рекомендуем свинцовистые бронзы или алюминиевые сплавы. Они выдерживают удельные давления до 25–30 МПа. Важно отметить, что современные решения, такие как продукция, выпускаемая на заводах Wuxi LOTTON Bearing Manufacturing Co., Ltd., часто используют многослойные структуры. Стальная основа обеспечивает прочность, промежуточный слой — связь, а рабочий слой толщиной 0.5–1.0 мм отвечает за скольжение. Такая конструкция позволяет сочетать высокую нагрузочную способность с хорошими антифрикционными свойствами.
Ошибка в расчете зазора фатальна. Слишком малый зазор приводит к клину из-за теплового расширения вала. Слишком большой — к потере устойчивости масляного фильма и возникновению вибраций. Для валов диаметром 100–200 мм оптимальный относительный зазор составляет 0.001–0.0015 от диаметра вала.
При замене подшипников всегда измеряйте овальность и конусность вала. Если износ вала превышает 0.05 мм, установка нового подшипника скольжения не решит проблему — потребуется шлифовка или наплавка вала. Игнорирование этого этапа — самая частая причина повторных отказов в течение первых 100 часов работы.
Подшипники скольжения работают в режиме жидкостного трения. Отсутствие масла даже на несколько секунд при номинальной нагрузке вызывает необратимые повреждения. В 2026 году стандартом становится интеграция датчиков температуры и расхода масла непосредственно в корпус подшипника. Это позволяет перейти от планово-предупредительного ремонта к обслуживанию по состоянию.
Если ваше оборудование работает в пыльной среде (цементные заводы, шахты), обратите внимание на эффективность уплотнений. Попадание абразива в масляную ванну действует как притирочная паста, уничтожая рабочую поверхность за считанные часы. Использование лабиринтных уплотнений или уплотнений типа «ГТ» обязательно для таких условий.
Рынок промышленных подшипников в 2026 году характеризуется стабилизацией цен после периодов волатильности предыдущих лет, однако структура затрат изменилась. Логистика и сырье (особенно медь и олово) остаются ключевыми факторами формирования цены. Ниже приведен анализ рыночных цен на стандартные и специализированные вкладыши для электродвигателей мощностью от 100 кВт до 2 МВт.
| Тип подшипника / Диаметр вала | Материал рабочего слоя | Средняя цена (USD/шт.) | Срок изготовления | Примечание |
|---|---|---|---|---|
| Стандартный вкладыш (Ø 60–100 мм) | Баббит Б83 / SnSb11Cu6 | $45 – $85 | 7–14 дней | Серийное производство, наличие на складах дистрибьюторов |
| Усиленный вкладыш (Ø 100–160 мм) | Бронза ОЦ8-4 / CuSn8 | $120 – $250 | 15–25 дней | Требуется механическая обработка под конкретный вал |
| Специальный заказ (Ø > 200 мм) | Алюминиевый сплав / Multilayer | $350 – $800+ | 30–45 дней | Индивидуальное проектирование, высокоточная расточка |
| Комплект с датчиками вибрации/температуры | Любой по выбору | + $150 – $300 к базе | + 5 дней | Опция для систем предиктивной аналитики |
Цены указаны для партий от 10 штук (MOQ). При единичных заказах наценка может составлять до 40%. Стоит учитывать, что китайские производители, такие как LOTTON, предлагают конкурентные цены за счет вертикальной интеграции производства. Прямые поставки из Уси позволяют снизить стоимость на 20–30% по сравнению с покупкой через европейских посредников, при этом сохраняя соответствие стандартам ISO.
Важно: дешевые аналоги часто экономят на толщине антифрикционного слоя. Если стандарт требует слой 1.0 мм, недобросовестные поставщики могут предложить 0.6 мм. Это критично снижает ресурс при возможных перекосах вала. Всегда запрашивайте чертеж с допусками перед оплатой.
Замена подшипников скольжения требует высокой квалификации слесарей-сборщиков. Ошибка на этапе монтажа сводит на нет преимущества даже самого дорогого вкладыша. Мы разработали чек-лист, основанный на реальных кейсах наших клиентов, который минимизирует риски.
Частая ошибка: использование герметиков на стыках корпуса подшипника. В большинстве конструкций это запрещено, так как герметик может попасть внутрь и перекрыть масляные каналы. Используйте только рекомендованные прокладки или анаэробные фиксаторы резьбы в строго определенных местах.
Выбор поставщика подшипников скольжения должен основываться не только на цене, но и на технологической компетенции завода. ООО «Усийская подшипниковая компания „LOTTON“» (Wuxi LOTTON Bearing Manufacturing Co., Ltd.) демонстрирует подход, ориентированный на долгосрочную надежность. Основанная в 2001 году компания накопила более 20 лет опыта в производстве высокоточных решений для передачи энергии.
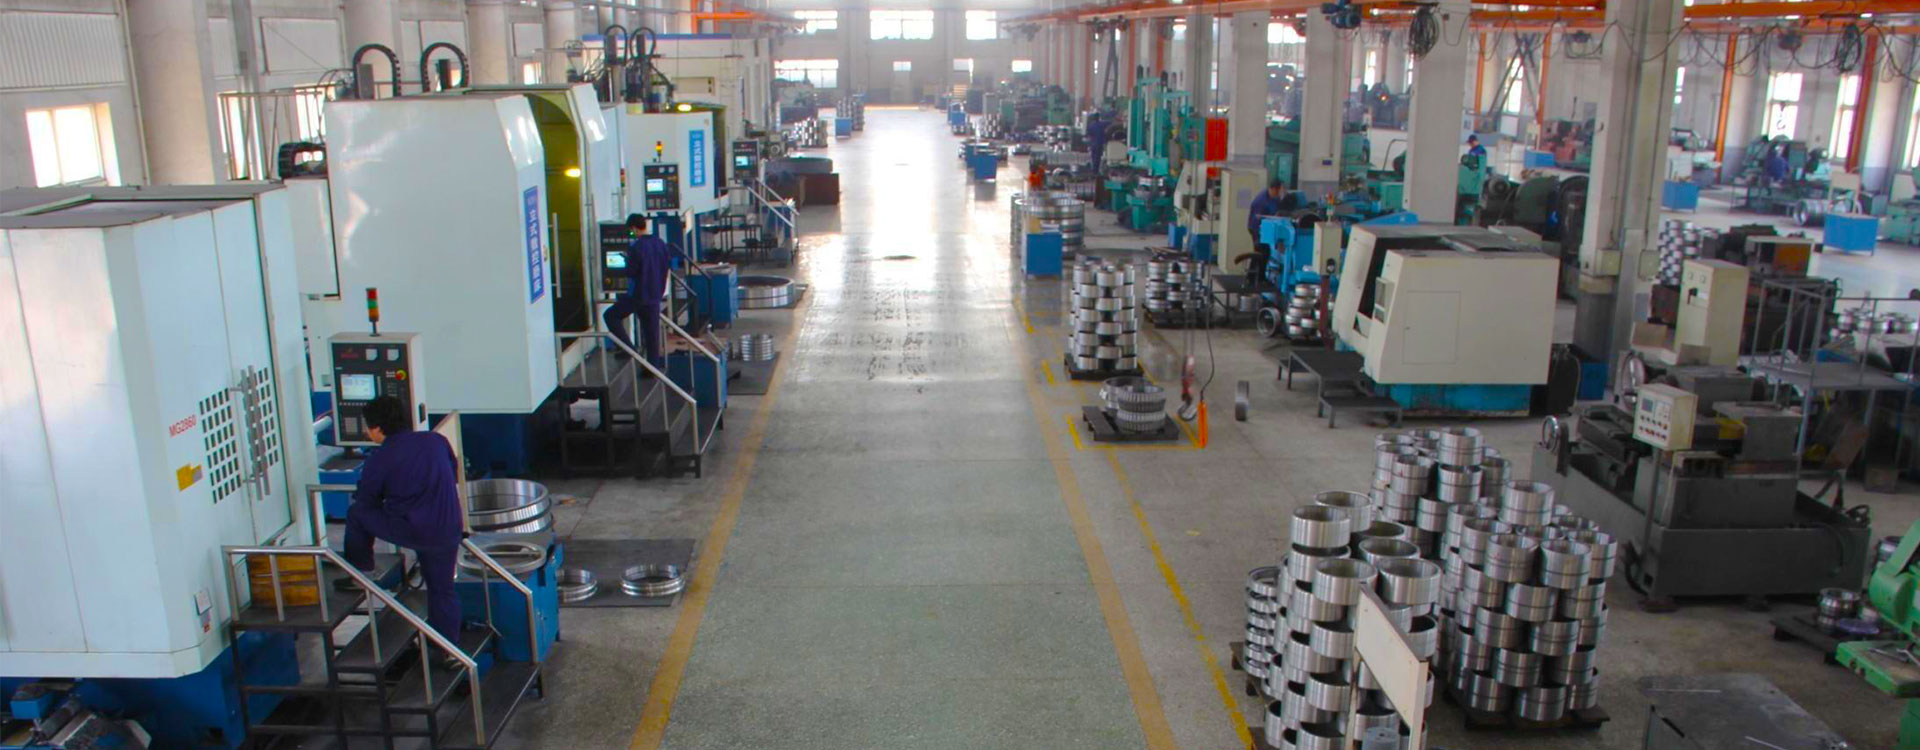
Ключевым преимуществом является наличие собственного специализированного завода в районе Вафандянь, построенного в 2011 году. Здесь, под руководством приглашенных немецких и японских инженеров, внедрены передовые технологии обработки крупногабаритных деталей. Система менеджмента качества GPIS охватывает все этапы: от входного контроля сырья (сплавов баббита и бронзы) до финальной проверки геометрии готовых вкладышей.
Продукция LOTTON экспортируется в более чем 30 стран, включая рынки Европы и Северной Америки, что подтверждает соответствие международным стандартам. Гибкость производственной линейки позволяет изготавливать подшипники по индивидуальным чертежам, обеспечивая полную совместимость с оборудованием ведущих мировых брендов. Для заказчиков это означает возможность получить нестандартное решение с сроком поставки, сопоставимым с серийной продукцией, и технической поддержкой на этапе проектирования узла.
При соблюдении режимов смазки и отсутствии вибраций ресурс современных биметаллических вкладышей составляет 40 000 – 60 000 часов. В тяжелых условиях (ударные нагрузки, загрязнения) срок службы может снижаться до 15 000 – 20 000 часов. Регулярный анализ масла помогает продлить ресурс на 30–40%.
Нет, это конструктивно разные узлы. Замена возможна только при полной переделке опорных узлов двигателя и ротора, что экономически нецелесообразно для большинства промышленных агрегатов. Подшипники скольжения лучше демпфируют вибрации и выдерживают более высокие удельные нагрузки.
Тип масла определяется скоростью вращения и температурой. Обычно используются индустриальные масла вязкости ISO VG 32, 46 или 68. Для высокоскоростных двигателей применяют более жидкие масла (VG 32), для низкооборотистых и тяжелонагруженных — более вязкие (VG 68). Всегда руководствуйтесь рекомендациями производителя двигателя.
Немедленно снизьте нагрузку. Проверьте уровень и давление масла. Если система смазки в норме, причиной может быть неправильный зазор (слишком малый) или misalignment (несоосность) валов. Остановка двигателя для диагностики обязательна, чтобы предотвратить аварию.
Подшипники скольжения электродвигателей — это не расходный материал, а стратегический элемент надежности вашего производства. В 2026 году экономия на качестве комплектующих или квалификации монтажной бригады обходится дороже, чем первоначальная инвестиция в проверенные решения. Выбор правильного материала, точный монтаж и сотрудничество с надежным производителем, таким как LOTTON, гарантируют бесперебойную работу вашего оборудования.
Не ждите аварийной остановки. Проанализируйте состояние ваших текущих опор, сверьтесь с нашими рекомендациями по зазорам и смазке. Если вам требуется расчет стоимости нестандартных вкладышей или консультация по материалам, наши инженеры готовы предоставить техническое обоснование для вашего конкретного случая.
Свяжитесь с нами сегодня для получения коммерческого предложения и технической документации на подшипники скольжения.