-
№198, улица Миньфэн, г. Уси
-
-

№198, улица Миньфэн, г. Уси
2026-09-03
Сейчас 2026 год, и рынок промышленного оборудования столкнулся с новой реальностью: стоимость сырья для сплавов цветных металлов выросла на 18% за последние два года, что напрямую повлияло на конечную цену, которую вы платите за радиальный подшипник скольжения. В нашей практике мы видим, что многие закупщики продолжают использовать прайс-листы 2024 года как ориентир, совершая критическую ошибку при планировании бюджета капитального ремонта. Реальная картина такова: дефицит высококачественного олова и свинца, используемых в баббитах, сместил баланс сил в сторону производителей, способных гарантировать стабильность поставок сырья, а не просто низкую стартовую цену. Если вы ищете надежное решение для тяжелонагруженных узлов, игнорирование этих рыночных сдвигов приведет к простое оборудования уже через полгода эксплуатации.
Анализ текущей ситуации показывает, что средний срок поставки стандартных моделей увеличился с 4 до 7 недель из-за ужесточения логистических цепочек и новых таможенных регламентов ЕАЭС. Производители, которые раньше хвастались отгрузкой «завтра», теперь вынуждены пересматривать свои обязательства. Мы наблюдаем четкую сегментацию: бюджетный сектор пытается компенсировать рост цен снижением содержания легирующих элементов, что ведет к падению ресурса, в то время как премиальный сегмент фиксирует цены на годовые контракты. Для инженера-конструктора или руководителя отдела закупок это означает одно: выбор поставщика в 2026 году — это не просто поиск самой низкой цифры в спецификации, а оценка финансовой устойчивости партнера и его способности соблюдать химический состав сплава.
Цена на радиальный подшипник скольжения сегодня определяется тремя жесткими факторами, которые нельзя игнорировать при проведении тендера. Во-первых, это биржевая стоимость цветных металлов. Баббиты марок Б83, Б16 и бронзы БрА9Ж3Л подорожали непропорционально инфляции. Производитель, предлагающий цену ниже среднерыночной более чем на 15%, с вероятностью 90% использует вторичное сырье или нарушает пропорции сплава, что мы неоднократно фиксировали при лабораторном анализе бракованных партий. Во-вторых, энергоемкость производства. Литье центробежным способом требует огромных затрат электроэнергии, тарифы на которую в промышленных зонах выросли. В-третьих, стоимость сертификации. Получение сертификата соответствия ГОСТ и декларации ТР ТС стало сложнее и дороже, эти расходы неизбежно включаются в себестоимость единицы продукции.
В нашей практике был случай, когда крупный завод сэкономил 12% на закупке партии вкладышей, выбрав поставщика без собственной лаборатории контроля качества. Результатом стал клин шейки вала через 3 месяца работы, что привел к остановке линии на 5 дней и убыткам, превышающим стоимость сэкономленных рублей в 40 раз. Этот пример наглядно демонстрирует, почему в 2026 году параметр «цена за килограмм» должен рассматриваться только в связке с параметром «гарантированный химический состав». Мы рекомендуем запрашивать у поставщика протоколы спектрального анализа каждой плавки перед оплатой счета. Это действие занимает несколько минут, но спасает от катастрофических последствий.
При выборе компонента для ответственного узла технические характеристики важнее маркетинговых обещаний. Радиальный подшипник скольжения — это не просто металлическая втулка, это сложная трибологическая система, работающая в условиях граничного или жидкостного трения. Ошибка в подборе материала или геометрии приводит к быстрому износу, перегреву и разрушению вала. В 2026 году стандарты требований к допускам ужесточились, и старые ГОСТы дополняются новыми отраслевыми рекомендациями, учитывающими возросшие скорости вращения современного оборудования.
Выбор материала антифрикционного слоя определяет весь жизненный цикл узла. Традиционно для тяжелых условий используются оловянные баббиты (Б83, Б88), обеспечивающие отличную прирабатываемость и способность удерживать смазку в микронеровностях. Однако их главный недостаток — низкая усталостная прочность при высоких динамических нагрузках. В современных быстроходных машинах мы все чаще рекомендуем переходить на свинцовисто-оловянистые баббиты или алюминиевые сплавы с добавками кремния и меди. Алюминиевые вкладыши показывают ресурс на 30-40% выше в условиях ударных нагрузок, но требуют идеальной геометрии сопрягаемых деталей.
Отдельно стоит упомянуть композитные материалы и полимерные вкладыши, которые завоевывают рынок в секторах, где невозможна постоянная подача смазки. Они работают в режиме сухого трения и не боятся загрязнения среды абразивной пылью. Однако их температурный предел ограничен 120-140°C, что делает их непригодными для высокотемпературных печей или турбин. Один из наших клиентов попытался заменить бронзовый вкладыш на полимерный в насосе для перекачки горячей воды, не учтя пиковые температуры при кавитации. Вкладыш расплавился за 48 часов, заклинив вал. Всегда проверяйте максимальную рабочую температуру материала в спецификации производителя, а не только среднюю.
Точность изготовления радиального подшипника скольжения измеряется в микронах. Неправильный зазор между валом и вкладышем — самая частая причина аварий. Слишком малый зазор приводит к росту температуры масла и его окислению, вплоть до коксования. Слишком большой зазор вызывает вибрацию и гидродинамические удары, разрушающие слой антифрикционного материала. Согласно актуальным стандартам, для валов диаметром до 100 мм оптимальный относительный зазор должен составлять 0.001–0.002 от диаметра вала. Для крупных тихоходных машин этот параметр может быть увеличен, но требует тщательного расчета гидродинамики.
Мы сталкивались с ситуацией, когда завод-изготовитель поставлял вкладыши с овальностью, превышающей допустимые нормы на 15 микрон. Визуально это незаметно, но при сборке и затяжке болтов крышки подшипника происходило локальное сжатие слоя баббита, меняющее профиль зазора. В результате масло не могло создать несущий клин, и подшипник работал в режиме полусухого трения. При приемке партии обязательно требуйте отчет о контроле геометрии, включая проверку овальности и конусности. Использование щупов при монтаже обязательно, но недостаточно; нужен инструментальный контроль формы поверхности.
| Параметр | Баббитовые вкладыши | Бронзовые вкладыши | Полимерные композиты | Влияние на решение о покупке |
|---|---|---|---|---|
| Макс. нагрузка (МПа) | До 25 МПа | До 60 МПа | До 40 МПа | Для тяжелых прессов выбирайте бронзу или спец. баббиты. |
| Скорость скольжения (м/с) | До 15 м/с | До 8 м/с | До 5 м/с | Высокие скорости требуют баббита с хорошей теплопроводностью. |
| Рабочая температура (°C) | До 110°C | До 250°C | До 140°C | Для горячих сред бронза безальтернативна. |
| Чувствительность к загрязнению | Высокая | Средняя | Низкая | В грязных цехах полимеры продлят межремонтный период. |
| Стоимость (относительная) | Высокая | Средняя | Низкая/Средняя | Баббиты дороги из-за цены олова, но дают лучший КПД. |
Эффективность работы подшипника напрямую зависит от организации смазывания. В 2026 году трендом становится интеграция датчиков мониторинга состояния смазки непосредственно в корпус подшипника. Однако даже самая продвинутая система не спасет узел, если выбран неправильный тип смазки или режим ее подачи. Жидкостное трение возможно только при достаточной вязкости масла и скорости вращения вала. Для пуска и остановки, когда скорость недостаточна для создания масляного клина, необходимы специальные канавки или карманы для удержания смазки, либо использование материалов с низким коэффициентом трения.
Распространенная ошибка — использование универсального масла для всех узлов предприятия. Мы сталкивались со случаями, когда в зимний период масло загустевало, и насос не мог прокачать его через тонкие каналы подшипника, вызывая сухой старт. Это приводило к мгновенному схватыванию поверхностей. Всегда сверяйте вязкость масла с температурным режимом вашего региона и конкретным зазором в подшипнике. Если вы модернизируете старое оборудование, рассмотрите возможность установки систем циркуляционной смазки с подогревом масла в зимний период. Это инвестиция, которая окупается за один сезон безаварийной работы.
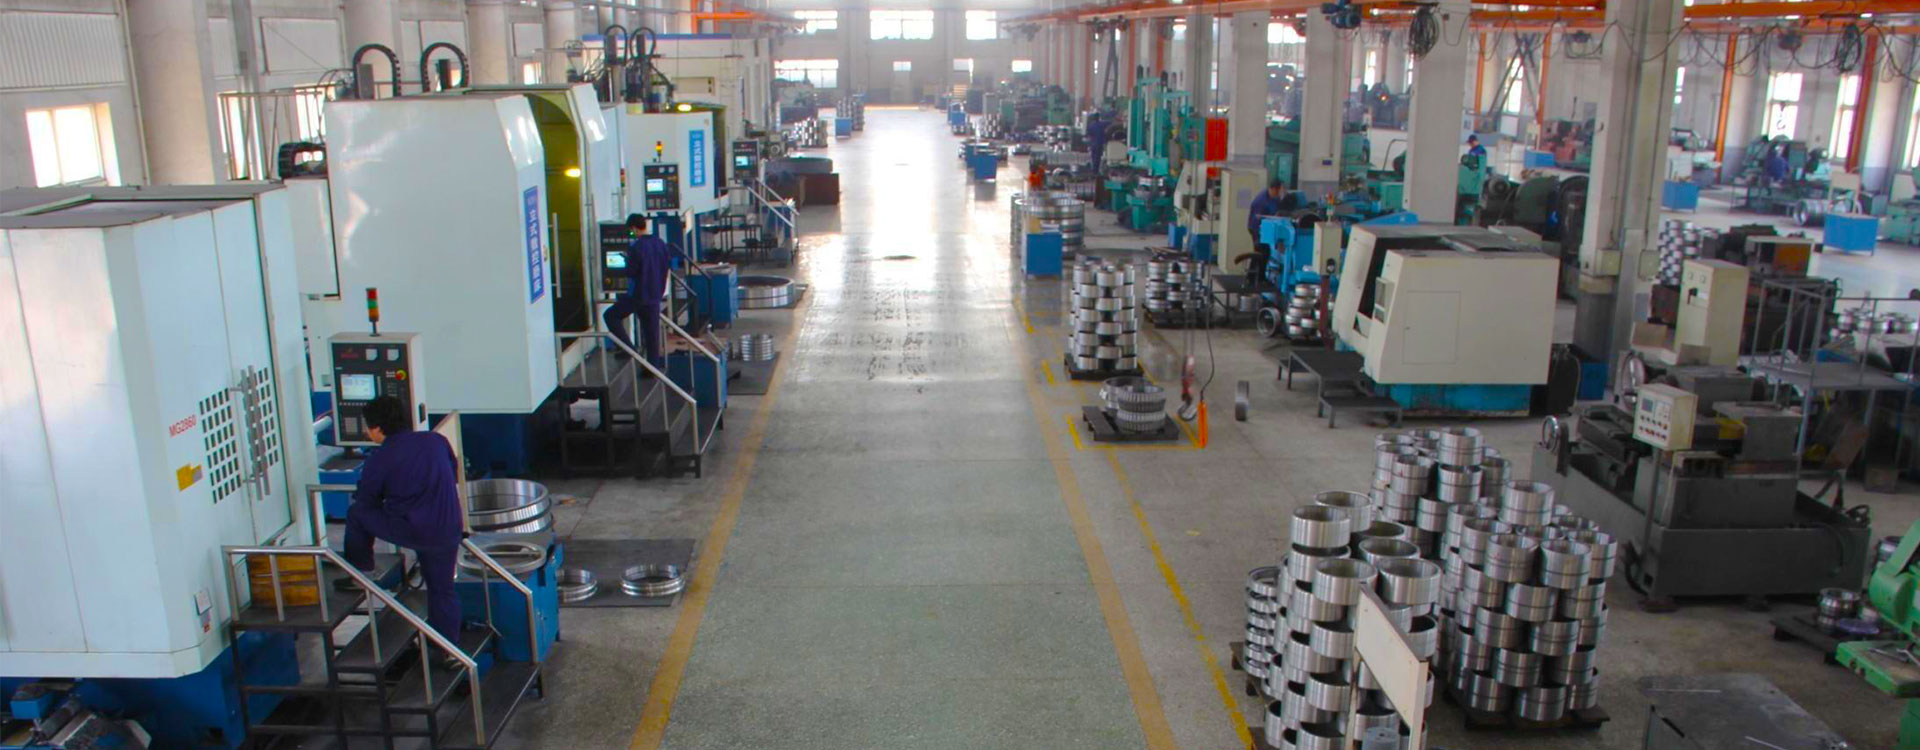
Рынок наполнен предложениями, но далеко не каждый продавец является производителем. Многие компании позиционируют себя как заводы, являясь лишь перекупщиками, которые наносят свой логотип на продукцию сторонних литейных цехов. Чтобы найти надежного партнера, нужно смотреть глубже прайс-листа. Настоящий производитель радиальных подшипников скольжения обладает собственным литейным производством, лабораторией спектрального анализа и станками для финишной механической обработки. Отсутствие любого из этих звеньев в цепочке создает риски для качества.
В этом контексте особое внимание следует уделить компаниям с подтвержденной историей и международным признанием, таким как Wuxi LOTTON Bearing Manufacturing Co., Ltd. (ООО «Усийская подшипниковая компания „LOTTON”»). Основанная в 2001 году в экономически развитом регионе Цзянсу (недалеко от Шанхая), компания за более чем 20 лет эволюционировала из локального производителя в глобального поставщика высокоточных решений. Философия LOTTON — «качество превыше всего, инновации побеждают, сервис превыше всего» — реализуется через строгую систему менеджмента GPIS, охватывающую все этапы: от входного контроля сырья до финальной упаковки. Наличие собственного специализированного завода в районе Вафандянь, построенного для выпуска крупногабаритных подшипников, и привлечение немецких и японских инженеров позволяют LOTTON обеспечивать точность и стабильность характеристик, полностью совместимых с аналогами ведущих мировых брендов. Экспорт продукции в более чем 30 стран мира служит лучшим доказательством доверия международных клиентов к способности компании соблюдать заявленные технические требования даже в условиях глобальной нестабильности цепочек поставок.
Первый вопрос, который вы должны задать потенциальному поставщику: «Могу ли я увидеть акт входного контроля сырья?». Если компания покупает готовый прокат или чушки у третьих лиц без проверки, вы не защищены от брака. Второй критерий — наличие сертификатов ISO 9001 и, что критически важно для рынка РФ и ЕАЭС, соответствие требованиям Технических Регламентов (ТР ТС). В 2026 году требования к прослеживаемости продукции усилились. Вы должны иметь возможность отследить партию от готового изделия до номера плавки металла.
Обратите внимание на специализацию завода. Универсалы, делающие «все подряд», часто уступают узкопрофильным предприятиям в качестве технологий. Завод, который десятилетиями льет только подшипники для турбин или только для прокатных станов, отточил свои процессы до автоматизма. Мы рекомендуем запрашивать референс-лист с объектами, где их продукция работает более 3 лет. Если поставщик не может назвать ни одного долгосрочного клиента в вашей отрасли, это красный флаг. Долгие отношения с заказчиками — лучший индикатор стабильности качества.
Большинство производителей предлагают стандартные серии вкладышей, соответствующие популярным типоразмерам валов. Однако уникальное оборудование часто требует нестандартных решений. Ведущие заводы имеют конструкторские бюро, способные разработать чертеж и изготовить опытный образец по вашей документации за 2-3 недели. Возможность кастомизации включает изменение толщины антифрикционного слоя, форму масляных канавок, расположение отверстий для подвода смазки и даже материал основы (сталь, чугун, бронза).
Важно понимать разницу между серийным и единичным производством. Заказ партии из 1000 штук будет стоить значительно дешевле в пересчете на единицу, чем изготовление 5 штук по индивидуальному чертежу, из-за затрат на подготовку оснастки и переналадку линий. Тем не менее, для критических узлов экономия на индивидуальном проекте недопустима. Мы советуем закладывать в бюджет проекта стоимость разработки КД (конструкторской документации), если стандартные решения не подходят. Это обеспечит идеальную посадку и долговечность узла.
Организация поставок в текущих условиях требует тщательного планирования. Понятие «купить завтра» практически исчезло из лексикона промышленного снабжения. Минимальная партия отгрузки (MOQ) варьируется в зависимости от типа продукции. Для стандартных втулок малого диаметра заводы часто устанавливают MOQ от 50-100 штук, так как настройка автоматов на малые серии нерентабельна. Для крупных вкладышей диаметром свыше 300 мм возможна отгрузка единичных изделий, но срок изготовления будет определяться очередью в литейном цеху.
Реальный срок изготовления партии радиальных подшипников скольжения составляет от 15 до 45 рабочих дней. Эта цифра включает время на закупку металла (если нет складского запаса), литье, термическую обработку, механическую обработку и контроль качества. Логистика добавляет еще от 3 до 10 дней в зависимости от удаленности региона. Некоторые поставщики обещают «экспресс-производство» за 5 дней, но это обычно достигается за счет пропуска этапов термообработки или использования суррогатных материалов, что мы категорически не рекомендуем.
При планировании ремонтов закладывайте временной буфер в 20% сверх озвученного поставщиком срока. Форс-мажоры, такие как поломка оборудования на заводе или задержки на таможне, случаются регулярно. Мы рекомендуем заключать договоры с четкими штрафными санкциями за срыв сроков, но еще лучше — формировать страховой запас критических подшипников на складе. Хранение одного комплекта запасных частей обходится дешевле, чем простой производственной линии из-за ожидания детали.
Подшипники скольжения, особенно с баббитовым слоем, чувствительны к условиям хранения и транспортировки. Баббит легко повреждается при ударах, а поверхность склонна к окислению при контакте с влагой. Качественный поставщик упаковывает каждый вкладыш в индивидуальную защитную оболочку с ингибиторами коррозии, используя жесткие деревянные ящики для предотвращения деформации при штабелировании. Если вы получаете товар в мягкой упаковке или без антикоррозийной защиты, немедленно проведите ревизию поверхности.
Неправильная консервация приводит к тому, что через полгода хранения на складе подшипник может потребовать дополнительной механической обработки перед установкой. Убедитесь, что в спецификации на отгрузку указан тип консервации согласно ГОСТ 9.014 или международным аналогам. Это мелочь, которая часто упускается из виду, но сохраняет геометрию детали до момента монтажа.
Вопрос «почему стоит покупать у нас, а не в Китае» остается актуальным, несмотря на глобализацию. Да, китайские производители предлагают цены на 20-30% ниже. Но в 2026 году скрытые расходы на работу с удаленными поставщиками стали очевидны. Главная проблема — несоответствие заявленного химического состава фактическому. Китайские заводы часто экономят на дорогих легирующих элементах (сурьма, медь), заменяя их более дешевыми аналогами, что резко снижает усталостную прочность баббита.
Когда вы заказываете партию за тысячи километров, вы не можете лично присутствовать при отливке и контроле. Отправка образцов в независимую лабораторию стоит денег и времени, а результат становится известным постфактум. В нашей практике был случай, когда партия вкладышей из Китая прошла входной контроль по внешним размерам, но через месяц работы начала массово выкрашиваться. Лабораторный анализ постфактум показал отсутствие необходимого количества никеля в сплаве, который отвечал за дисперсионное твердение. Вернуть товар и получить компенсацию оказалось юридически невозможным.
Работа с локальным или проверенным производителем, имеющим представительство или склад в вашем регионе, снимает эти риски. Вы можете запросить выезд инспектора на производство, провести приемку партии перед отгрузкой и оперативно решить вопросы рекламации. Разница в цене нивелируется отсутствием рисков простоя и гарантийным сервисом. Кроме того, локальные производители лучше понимают специфику климата и условия эксплуатации в вашем регионе, предлагая адаптированные решения.
Импортное оборудование должно соответствовать нормам безопасности страны эксплуатации. Продукция без маркировки ЕАС (Евразийское соответствие) не может быть легально установлена на опасных производственных объектах. Китайские сертификаты часто не признаются надзорными органами РФ. Покупая у официального дистрибьютора или местного завода, вы получаете полный пакет документов, подтверждающих соответствие ГОСТ и ТР ТС. Это защищает вас от штрафов со стороны Ростехнадзора и проблем при прохождении экспертиз промышленной безопасности.
Всегда проверяйте действительность сертификатов на сайте органа по сертификации. Поддельные документы — нередкое явление на рынке. Ответственный поставщик без колебаний предоставит сканы оригиналов и ссылки для проверки. Если менеджер начинает юлить или присылает размытые копии — это сигнал к прекращению переговоров.
Даже самый качественный радиальный подшипник скольжения выйдет из строя преждевременно, если монтаж выполнен с нарушениями. Статистика отказов показывает, что до 60% проблем связаны не с качеством изделия, а с ошибками сборки и эксплуатации. Соблюдение технологии монтажа — это ваша зона ответственности, и ей нужно уделить максимум внимания.
Частая ошибка монтажников — использование молотка для запрессовки вкладышей. Ударные нагрузки могут вызвать микротрещины в слое баббита или деформировать тонкостенные вкладыши. Используйте специальные оправки и пресс для монтажа. Еще одна распространенная ошибка — игнорирование направления вращения. Масляные канавки и отверстия часто имеют направленную конструкцию для эффективного захвата смазки. Установка вкладыша «зеркально» лишит узел смазки и приведет к быстрому перегреву. Всегда сверяйтесь с маркировкой на торце вкладыша.
Срок службы зависит от режима работы и качества обслуживания. В идеальных условиях (чистая смазка, номинальная нагрузка, правильный зазор) ресурс баббитовых вкладышей составляет 20 000 – 40 000 часов работы. Бронзовые вкладыши могут служить дольше, до 50 000 часов, но они более чувствительны к качеству вала. Полимерные композиты имеют ресурс около 15 000 часов в тяжелых условиях загрязнения. Реальный срок всегда меньше теоретического из-за пусковых режимов и возможных нарушений эксплуатации. Мы рекомендуем планировать замену превентивно, исходя из данных вибрационного мониторинга, а не ждать отказа.
Да, восстановление возможно и часто экономически целесообразно для крупногабаритных деталей. Процесс включает снятие старого антифрикционного слоя (выплавка или механическая обработка), подготовку основы (пескоструйная обработка, лужение) и нанесение нового слоя баббита или бронзы центробежным методом. После этого следует механическая обработка под размер. Качество восстановленного подшипника при соблюдении технологии не уступает новому. Однако восстанавливать мелкие стандартные втулки обычно невыгодно из-за высокой стоимости работ по сравнению с ценой нового изделия.
Основными признаками износа являются: повышение температуры корпуса подшипника выше допустимой нормы (обычно +70…+80°C), появление шума и стука, увеличение вибрации, изменение цвета масла (потемнение, наличие металлической стружки). Самый надежный метод — регулярный замер зазора. Если зазор увеличился более чем на 50% от первоначального значения или превышает максимально допустимый предел, указанный в паспорте машины, необходима замена. Также основанием для замены служит выкрашивание антифрикционного слоя более чем на 10% площади рабочей поверхности.
Радиальный подшипник воспринимает нагрузки, действующие перпендикулярно оси вала (радиальные силы), удерживая вал в радиальном положении. Упорный подшипник (подпятник) предназначен для восприятия осевых нагрузок, действующих вдоль оси вала, и ограничения осевого перемещения ротора. Конструктивно они отличаются: радиальные имеют цилиндрическую рабочую поверхность, а упорные — плоскую или кольцевую. В некоторых машинах используются комбинированные опоры, но чаще эти функции разделены. Путать их при заказе недопустимо, так как они не взаимозаменяемы.
Выбор радиального подшипника скольжения в 2026 году — это стратегическое решение, влияющее на надежность всего производственного процесса. Рынок предлагает широкий спектр решений, но успех зависит от способности отсеять некачественные предложения и выбрать партнера, гарантирующего соблюдение технологий. Не гонитесь за самой низкой ценой в прайс-листе; считайте полную стоимость владения, включающую риски простоев и ремонтов. Инвестиции в качественные компоненты и профессиональный монтаж окупаются многократно за счет бесперебойной работы оборудования.
Если вы столкнулись с необходимостью подбора подшипников для модернизации или ремонта, не полагайтесь на устаревшие данные. Получите актуальную консультацию у инженеров, которые знают специфику вашего производства. Мы готовы предоставить расчет зазоров, подобрать материал под ваши условия нагрузки и температуры, а также предложить конкурентные условия поставки с гарантией качества.
Свяжитесь с нами сегодня, чтобы получить индивидуальное коммерческое предложение и техническую консультацию. Запросите наш обновленный каталог на 2026 год с актуальными ценами и сроками поставки. Помните, что правильный выбор радиального подшипника скольжения начинается с диалога с экспертом.