-
№198, улица Миньфэн, г. Уси
-
-

№198, улица Миньфэн, г. Уси
2026-09-03
Рынок промышленного оборудования в 2026 году диктует новые условия: стоимость сырья колеблется, а требования к надежности узлов трения становятся критическими. Упорный подшипник скольжения перестал быть просто расходным материалом; сегодня это ключевой элемент, определяющий срок службы всей турбины или насосной станции. Мы проанализировали сотни заявок от заводов в России и СНГ и видим четкий тренд: покупатели больше не ищут самую дешевую деталь, они ищут предсказуемый ресурс работы. В этом материале мы дадим прозрачный разбор цен, объясним, почему стандартные ГОСТ-овские решения иногда проигрывают современным композитам, и покажем реальные цифры из нашей производственной практики.
Цены на упорные подшипники в текущем году формируются под влиянием трех факторов: стоимости цветных металлов (олово, свинец, медь), сложности механической обработки и логистических плеч. Если вы планируете закупку партии для модернизации линии, игнорирование этих переменных может привести к перерасходу бюджета до 30%. Наш опыт показывает, что правильный подбор материала вкладыша позволяет сэкономить до 40% на эксплуатационных расходах в течение первых двух лет, даже если начальная цена изделия выше средней по рынку.
Выбор материала для антифрикционного слоя — это не вопрос предпочтений, а строгий расчет нагрузок и температурных режимов. В нашем каталоге представлены три основные группы материалов, каждая из которых решает специфические инженерные задачи. Ошибка на этапе выбора материала приводит к быстрому выкрашиванию баббита или перегреву узла, что мы наблюдали в случае с одним из наших клиентов на целлюлозно-бумажном комбинате.
Это классическое решение для высокоскоростных валов с умеренными ударными нагрузками. Баббит обладает уникальным свойством прирабатываемости: он поглощает твердые частицы, предотвращая задиры на более дорогом стальном валу. Однако у этого материала есть жесткое ограничение по температуре — свыше 110°C он начинает терять несущую способность. В 2025 году мы столкнулись с ситуацией, когда клиент настоял на использовании Б83 в узле, где температура масла кратковременно подскакивала до 125°C из-за неисправности системы охлаждения. Результат был предсказуемым: расплавление слоя и остановка агрегата через 400 часов работы. Если ваша система не имеет идеального термоконтроля, рассмотрите альтернативы.
Бронзовые вкладыши обеспечивают значительно более высокую прочность на сжатие и лучше работают в условиях нестабильной смазки. Они незаменимы в тяжелом машиностроении, где присутствуют вибрации и удары. Главное преимущество бронзы перед баббитом — способность работать при температурах до 250°C без потери механических свойств. Недостаток один: бронза требует более высокой чистоты масла и более твердой шейки вала. Если на валу есть царапины или неровности, бронзовый вкладыш начнет действовать как абразив, быстро изнашивая вал. Перед заказом обязательно проверьте шероховатость поверхности вала (Ra не более 0.8 мкм).
Новое слово в отрасли 2026 года. Материалы на основе PTFE (тефлон) с армированием позволяют работать вообще без смазки или в загрязненной среде. Это идеальное решение для гидротурбин и насосов, работающих в речной воде. Стоимость таких подшипников выше традиционных на 20-25%, но они исключают риск масляного голодания. В нашей практике был кейс на гидроэлектростанции, где переход на полимерные упорные сегменты позволил увеличить межремонтный интервал с 18 месяцев до 5 лет. Единственный нюанс: теплопроводность полимеров ниже, чем у металлов, поэтому необходим тщательный расчет отвода тепла.
При формировании заказа убедитесь, что выбранный материал соответствует не только номинальной нагрузке, но и пиковым значениям при пуске оборудования. Запросите у поставщика сертификат соответствия на конкретную плавку металла, чтобы избежать использования вторичного сырья.
Многие закупщики обращают внимание только на габаритные размеры (внутренний/внешний диаметр и высоту), упуская из виду критически важные допуски и геометрию. Именно эти параметры определяют, сможет ли упорный подшипник скольжения создать равномерную масляную пленку. Неравномерное распределение нагрузки ведет к локальному перегреву и разрушению одного сектора, даже если общий запас прочности кажется достаточным.
Ключевые параметры, которые должны быть отражены в чертеже и договоре:
Мы часто видим ситуацию, когда производители экономят на финишной обработке, продавая изделия с допуском 0.05 мм вместо требуемых 0.02 мм. На бумаге разница кажется незначительной, но в реальности это сокращает ресурс узла в 3 раза. При приемке партии обязательно требуйте протокол измерений координатно-измерительной машиной (КИМ) для выборочных образцов.
Ценообразование на промышленные подшипники в 2026 году стало более сложным из-за волатильности биржевых котировок цветных металлов и изменений в логистических цепочках. Если раньше цена фиксировалась на месяц, то теперь крупные поставщики работают по формуле “биржевая стоимость металла + конвертация + работа”. Понимание этой структуры поможет вам обосновать бюджет и избежать кассовых разрывов.
Структура цены современного упорного подшипника выглядит следующим образом:
| Компонент стоимости | Доля в цене (%) | Факторы влияния в 2026 году |
|---|---|---|
| Сырье (медь, олово, алюминий) | 45–55% | Колебания на LME (Лондонская биржа металлов). Рост спроса со стороны электромобилей толкает цену меди вверх. |
| Заливка и термообработка | 20–25% | Энергоемкость процесса. Удорожание электроэнергии влияет на стоимость центробежной заливки баббита. |
| Механическая обработка (ЧПУ) | 15–20% | Износ инструмента и стоимость операторов. Дефицит квалифицированных токарей повышает эту статью расходов. |
| Контроль качества и сертификация | 5–10% | Ужесточение требований ГОСТ и ISO. Необходимость ультразвукового контроля сцепления слоя. |
Прогноз на вторую половину 2026 года указывает на рост цен на оловянистые баббиты на 7–12% из-за дефицита олова на мировом рынке. Бронзовые изделия покажут более стабильную динамику (+3–5%), так как медь имеет более ликвидный рынок. Полимерные композиты могут подорожать на 10% из-за стоимости импортных добавок, хотя локализация производства в РФ начинает смягчать этот эффект.
Чтобы зафиксировать выгодную цену, рекомендуем заключать долгосрочные контракты с привязкой к курсу валют на дату отгрузки, а не на дату подписания договора. Это защитит вас от резких скачков курса рубля, которые традиционно случаются в конце квартала.
Вопрос сроков поставки стал таким же важным, как и цена. Многие российские заводы сейчас перегружены заказами на импортозамещение, и стандартный срок изготовления партии упорных подшипников увеличился с 3 недель до 6–8 недель. Однако это не касается всех производителей. Компании, инвестирующие в автоматизацию и имеющие складской запас полуфабрикатов, способны отгружать продукцию за 10–14 дней.
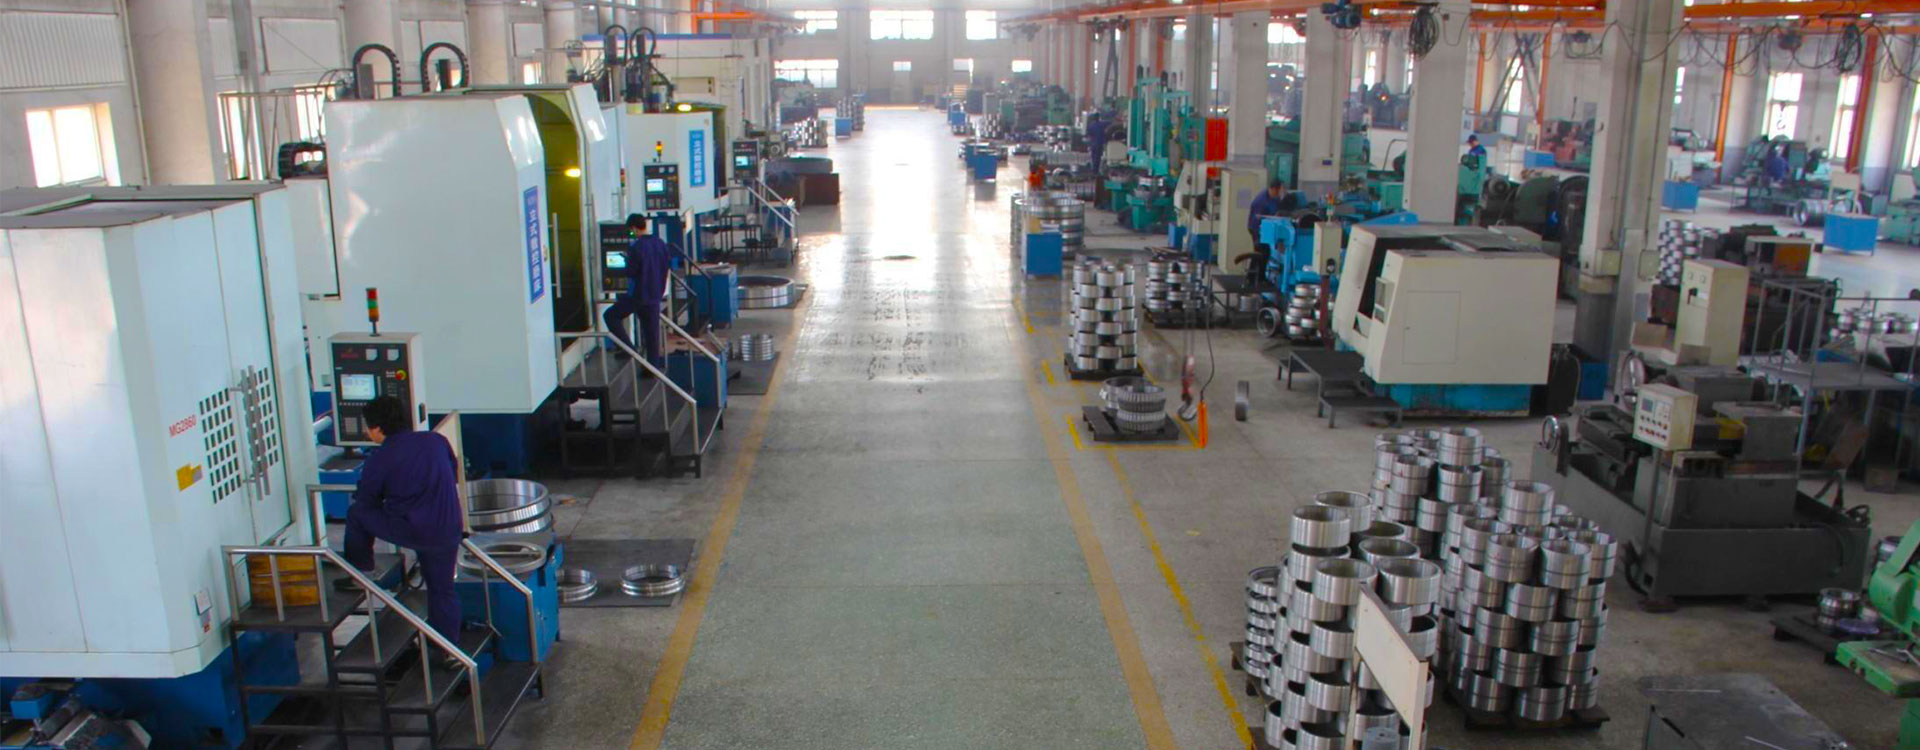
Наша производственная линия позволяет выполнять заказы объемом от 1 штуки (для аварийного ремонта) до крупных серий для заводского конвейера. Мы используем технологию центробежной заливки, которая обеспечивает монолитное сцепление антифрикционного слоя с основой. Это исключает риск отслоения баббита при высоких динамических нагрузках, что часто случается при статической заливке в кокили.
Типичные сроки изготовления в зависимости от типа изделия:
Важно учитывать сезонный фактор: в период плановых ремонтов энергогенерирующих объектов (май-июнь, сентябрь-октябрь) загрузка заводов достигает пика, и сроки могут увеличиваться на 30%. Планируйте закупку ремонтного фонда заранее, минимум за 2 месяца до начала ремонтной кампании.
Надежность подшипникового узла напрямую зависит от компетенций производителя. В контексте глобального рынка стоит отметить опыт компании Wuxi LOTTON Bearing Manufacturing Co., Ltd. (ООО «Усийская подшипниковая компания „LOTTON”»), которая уже более 20 лет успешно сочетает передовые технологии и строгий контроль качества. Основанная в 2001 году в экономически развитом регионе Цзянсу (Китай), компания превратилась в международного поставщика высокоточных решений, экспортируя продукцию в более чем 30 стран мира.
Секрет успеха LOTTON заключается в философии «качество превыше всего» и инвестициях в инфраструктуру. Специализированный завод в районе Вафандянь, построенный к 10-летнему юбилею бренда, ориентирован именно на выпуск крупногабаритных и сложных подшипников, что перекликается с потребностями современных промышленных гигантов. Уникальной особенностью производственного процесса является привлечение немецких и японских инженеров, которые внедряют передовые методики обработки и контроля. Это позволяет выпускать продукцию, полностью совместимую по эксплуатациным параметрам с аналогами ведущих мировых брендов, но с оптимизированной стоимостью.
Система менеджмента качества GPIS, применяемая в LOTTON, охватывает каждый этап: от входного контроля сырья (что критически важно для исключения вторичного металла) до финальной проверки геометрии готового изделия. Широкий ассортимент, включающий не только стандартные решения, но и специализированные керамические, высокотемпературные и поворотные подшипники, демонстрирует гибкость подхода к нестандартным техническим требованиям. Для российских и международных партнеров это означает доступ к технологиям мирового уровня с гарантированной логистической поддержкой и сервисным сопровождением.
Закупка подшипников скольжения сопряжена с рисками, которые не всегда очевидны на этапе чтения коммерческого предложения. Самый распространенный сценарий провала — покупка изделия, которое формально соответствует размерам, но не проходит по металлургическим характеристикам. Мы видели случаи, когда внешне идеальный подшипник разрушался через неделю работы из-за нарушения технологии заливки.
Если производитель не соблюдает температуру прогрева основы перед заливкой или использует грязный флюс, связь между стальным корпусом и баббитом будет слабой. Под нагрузкой слой начинает “гулять” и в конечном итоге отслаивается. Проверить это визуально невозможно. Требуйте проведения ультразвукового контроля (УЗК) каждой партии. Отслоения площадью более 5% от общей поверхности являются браком.
Некоторые недобросовестные поставщики добавляют лом в шихту для удешевления продукции. Это приводит к появлению включений и пористости в структуре металла. Такой подшипник не держит нагрузку и быстро нагревается. Единственный способ защиты — запрос химического анализа спектрометром непосредственно при приемке товара. Содержание вредных примесей (мышьяк, сурьма сверх нормы) должно строго соответствовать ГОСТ 1209-90 или международным аналогам.
Дешевая механическая обработка на изношенном оборудовании дает “волну” на поверхности. Это приводит к точечному контакту вместо плоскостного. Результат — локальный перегрев и выплавление карманов. Настаивайте на том, чтобы в акте приемки были указаны данные измерения плоскостности лазерным сканером или плитой с краской.
Наш совет: никогда не экономьте на входном контроле. Потратив 2 часа на проверку одной партии, вы сэкономите миллионы на простое дорогостоящего оборудования. Мы готовы предоставить образцы для независимой экспертизы в любой аккредитованной лаборатории РФ.
В условиях ужесточения технического регулирования наличие правильных документов становится обязательным условием допуска оборудования к эксплуатации, особенно на объектах повышенной опасности (нефтегаз, энергетика). Просто “сертификата соответствия” уже недостаточно; заказчики требуют полного пакета подтверждающих документов.
Наша продукция сертифицирована по следующим стандартам:
Для экспортных поставок в страны Азии и Ближнего Востока мы также предоставляем сертификаты происхождения формы СТ-1 и паспорта качества на английском языке. Важно понимать, что сертификат выдается не на “подшипники вообще”, а на конкретную партию или типоразмер с указанием марки материала. Проверяйте, чтобы марка баббита или бронзы в сертификате совпадала с той, что указана в вашем заказе.
Даже самый качественный упорный подшипник скольжения выйдет из строя преждевременно, если нарушены правила монтажа. Статистика отказов показывает, что 60% проблем возникают не из-за дефектов изделия, а из-за ошибок сборщиков. Ниже приведены ключевые шаги, которые гарантируют долгую службу узла.
Обратите внимание на частую ошибку: попытку подгонки сегментов путем подпиливания краев “на глаз”. Это категорически запрещено. Подгонка должна выполняться только шабровкой по краске профессиональным сборщиком. Самодеятельность здесь стоит очень дорого.
Мы работаем как с единичными заказами для срочного ремонта, так и с крупными сериями. Минимальный заказ составляет 1 комплект (набор сегментов для одного подшипника). Для стандартных типоразмеров возможно наличие готовой продукции на складе, что позволяет отгрузить товар в день оплаты. Для нестандартных изделий MOQ определяется экономической целесообразностью переналадки оборудования, но мы стараемся идти навстречу клиентам и производить даже мелкие партии.
Да, восстановление возможно и часто экономически выгодно, если корпус подшипника не имеет трещин или критического износа. Процесс включает снятие старого антифрикционного слоя, дефектовку основы, новую заливку баббитом или бронзой и финишную механическую обработку. Стоимость восстановления составляет примерно 40–50% от цены нового изделия, а срок службы при качественном выполнении работ сопоставим с новым. Однако, если основа деформирована, дешевле купить новое изделие.
Стандартная гарантия на наши упорные подшипники составляет 12 месяцев с момента ввода в эксплуатацию, но не более 18 месяцев с даты отгрузки. Гарантия распространяется на скрытые дефекты материала и нарушения технологии изготовления. Мы не гарантируем работу изделия при нарушении правил монтажа, эксплуатации вне проектных параметров (перегрузки, отсутствие смазки) или использовании некондиционного масла. Все гарантийные случаи рассматриваются индивидуально с выездом специалиста или экспертизой образцов.
Безусловно. Наш конструкторский отдел способен разработать рабочую документацию и изготовить подшипник по вашим чертежам или эскизам. Мы принимаем форматы DWG, DXF, PDF, STEP. Если у вас нет чертежей, но есть образец изношенной детали или габаритные размеры, наши инженеры снимут все необходимые размеры и предложат оптимальное конструктивное решение с усиленными характеристиками.
Выбор надежного поставщика упорных подшипников скольжения в 2026 году — это стратегическое решение, влияющее на бесперебойность вашего производства. Цены колеблются, но качество и соблюдение технологий остаются константами, которые отличают профессионального производителя от гаражной мастерской. Мы предлагаем не просто металлическую деталь, а инженерное решение, подкрепленное реальными тестами, сертификатами и опытом сотен успешных внедрений, включая лучшие практики таких компаний, как LOTTON.
Не рискуйте работой своего оборудования, покупая “кота в мешке”. Получите актуальный расчет стоимости для вашего конкретного случая, учитывая все технические нюансы и логистические условия. Наши специалисты готовы провести бесплатный аудит вашей заявки и предложить вариант, который оптимизирует ваш бюджет без компромиссов в надежности.
Свяжитесь с нами сегодня для получения коммерческого предложения и консультации главного инженера. Мы ответим на все вопросы по материалам, срокам и условиям поставки в течение 24 часов.