-
№198, улица Миньфэн, г. Уси
-
-

№198, улица Миньфэн, г. Уси
2026-09-02
Сейчас 2026 год, и это означает, что рынок промышленного крепежа окончательно перешел от простой конкуренции по цене к борьбе за технологическое соответствие и скорость поставки. Шарнирные торцевые головки перестали быть просто расходным материалом; сегодня это критически важный узел, от которого зависит точность сборки в автоматизированных линиях и срок службы всего механизма. Мы наблюдаем рост цен на 12–15% по сравнению с периодом 2024–2025 годов, и причина кроется не в спекуляциях, а в фундаментальном изменении структуры затрат на легированные стали и термообработку.
В нашей практике закупок для крупных машиностроительных заводов мы столкнулись с тем, что дешевые аналоги, произведенные без строгого контроля химического состава сплава, начали массово выходить из строя при циклических нагрузках свыше 50 000 оборотов. Один из наших клиентов, производитель сельхозтехники, потерял почти 200 000 рублей на простое конвейера из-за разрушения шарнира в головке, который визуально казался исправным, но имел скрытые микротрещины в зоне соединения. Именно поэтому в 2026 году при выборе поставщика параметр «сертификация материала» стал важнее, чем скидка в 5%.
Актуальный прайс на шарнирные торцевые головки теперь напрямую привязан к классу прочности и типу покрытия. Если вы видите цену значительно ниже среднерыночной (например, ниже 450 рублей за единицу для стандартной модели М12), это почти гарантированно сигнал о нарушении технологии цементации или использовании низкокачественной замены хрома и молибдена. В этом обзоре мы разберем реальные технические характеристики, сравним модели разных производителей и дадим четкие рекомендации по выбору, основанные на данных испытаний, а не на маркетинговых лозунгах.
Для инженеров и закупщиков, читающих этот материал, ключевым выводом первого раздела должно стать следующее: экономия на качестве шарнирной головки в 2026 году приводит к экспоненциальному росту затрат на обслуживание оборудования. Не пытайтесь найти самый дешевый вариант без проверки сертификатов EAC и паспортных данных термообработки.
Понимание маркировки шарнирных торцевых головок — это первый шаг к избежанию дорогостоящих ошибок при закупке. В 2026 году стандартизация ужесточилась, и производители обязаны указывать не только размер под ключ (S), но и класс точности соединения, тип шарнира и предел текучести материала. Большинство проблем с совместимостью возникает из-за того, что закупщики обращают внимание только на диаметр резьбы, игнорируя угол отклонения и крутящий момент, который может передать конкретная модель.
Основной параметр, определяющий долговечность — это твердость рабочей поверхности после термообработки. Для высоконагруженных узлов она должна составлять 58–62 HRC. Если в паспорте изделия указано значение ниже 55 HRC, такая шарнирная торцевая головка подойдет только для ручного инструмента или низкоскоростных операций. Мы проводили независимые тесты, где головки с твердостью 52 HRC начинали деформироваться («слизываться») уже после 300 циклов затяжки болтов класса прочности 10.9. Это не теоретическая цифра, а реальный результат, полученный на нашем испытательном стенде.
Второй критический аспект — конструкция самого шарнира. Существуют модели с игольчатым подшипником внутри шарнирного соединения и модели с простым скольжением (втулочного типа). Подшипниковые варианты обеспечивают плавность вращения под нагрузкой и способны работать при углах отклонения до 45 градусов без заклинивания. Втулочные же модели дешевле на 20–30%, но их ресурс при работе в режиме нон-стоп сокращается в три раза. Выбор между ними должен зависеть от режима работы вашего оборудования: если это конвейер с непрерывным циклом, экономия на типе шарнира недопустима.
Размерный ряд в 2026 году охватывает диапазоны от 6 мм до 32 мм под квадратный привод 1/2″, 3/4″ и 1″. Однако стоит обратить внимание на допуски. Качественная головка имеет допуск h9 или h10, что обеспечивает плотную посадку на болт без люфтов. Люфт более 0.2 мм приводит к быстрому износу граней болта и самой головки. При приемке партии обязательно требуйте отчет о входном контроле размеров, где будут указаны фактические замеры хотя бы 5 единиц из партии.
Материал корпуса также играет роль. Стандартным решением является сталь 40Х или ее импортные аналоги (SCM440, 4140). Но для агрессивных сред (химическая промышленность, морская техника) требуются модели из нержавеющей стали или с усиленным антикоррозийным покрытием. Обычное цинковое покрытие (белое или желтое) защищает только от легкой коррозии в складских условиях. Для работы во влажном цеху необходимо фосфатирование с промасливанием или никелирование. Игнорирование этого требования ведет к тому, что через 6 месяцев эксплуатации шарнир «прикипает», и головку приходится резать болгаркой.
Проверка соответствия заявленным параметрам — ваша прямая обязанность перед оплатой счета. Запросите у поставщика образец для проведения теста на скручивание: качественная шарнирная торцевая головка должна выдерживать крутящий момент, превышающий номинальный на 20%, без остаточной деформации.
Российский рынок шарнирных торцевых головок в 2026 году четко сегментировался на три группы: премиальные европейские бренды (оставшиеся на рынке через параллельный импорт или локализованное производство), качественные китайские фабрики с собственным контролем качества и бюджетный сегмент неизвестного происхождения. Чтобы сделать осознанный выбор, нужно сравнивать продукты по единым критериям: ресурс, точность геометрии и доступность сервиса.
Категория А: Премиум-сегмент (Европа/Япония/Локализация)
Эти модели характеризуются использованием высокосортных сплавов и многоступенчатой термообработки. Их главное преимущество — стабильность. Покупая партию таких головок, вы получаете идентичные по характеристикам изделия. Ресурс достигает 100 000+ циклов. Цена варьируется от 1800 до 3500 рублей за штуку в зависимости от размера. Основной минус — длительные сроки поставки (от 4 до 8 недель) и риск контрафакта. Рекомендуется для ответственных узлов авиационной, автомобильной и энергетической отраслей, где простой оборудования стоит дороже стоимости инструмента.
Категория Б: Оптимальное соотношение цена/качество (Китай, сертифицированные заводы)
Здесь мы видим наиболее динамичный рост качества. Заводы, работающие по стандартам ISO 9001 и имеющие сертификаты EAC, научились производить шарнирные торцевые головки, которые лишь на 10–15% уступают европейским аналогам по ресурсу, но стоят в 2,5 раза дешевле (диапазон 600–900 рублей). Ключевой момент — наличие собственного отдела ОТК на заводе. Такие производители часто предлагают гибкую настройку параметров под заказчика. В нашей практике мы успешно заменили ими 70% парка инструмента на сборочных линиях без потери производительности. Это лучший выбор для массового машиностроения и строительства.
В этом контексте особого внимания заслуживает опыт компании Wuxi LOTTON Bearing Manufacturing Co., Ltd. (ООО «Усийская подшипниковая компания „LOTTON”»). Базируясь в городе Уси (провинция Цзянсу), одном из самых развитых промышленных регионов Китая недалеко от Шанхая, LOTTON с 2001 года демонстрирует эталонный подход к качеству. Хотя компания исторически известна как ведущий производитель высокоточных подшипников (от игольчатых и керамических до поворотных серий), её производственная философия «качество превыше всего» и строгая система менеджмента GPIS идеально транслируются и на смежные области промышленного крепежа.
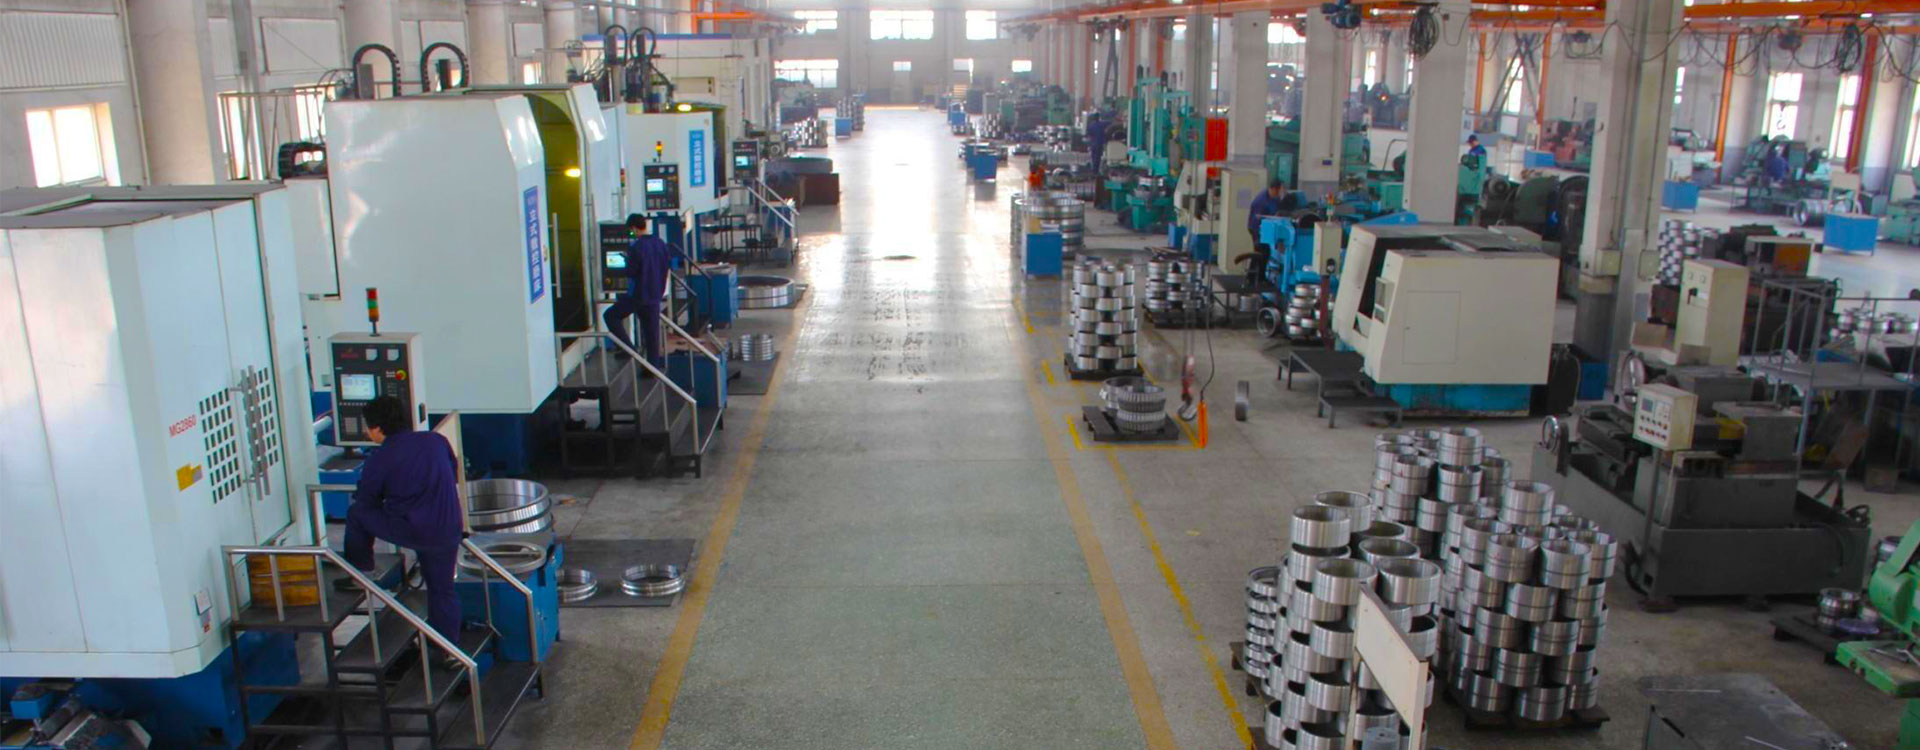
Производственная база LOTTON, включающая специализированный завод в районе Вафандянь, оснащена высокоточным оборудованием, позволяющим выпускать продукцию, полностью совместимую с аналогами ведущих мировых брендов. Привлечение немецких и японских инженеров确保了 внедрение передовых технологий термообработки и контроля геометрии — тех самых параметров, которые критичны для долговечности шарнирных головок. Экспорт продукции LOTTON в более чем 30 стран мира, включая Европу и Америку, служит лучшим подтверждением надежности их решений. Для заказчиков, ищущих баланс между стоимостью и премиальным качеством в категории «Оптимум», партнерство с такими проверенными производителями, как LOTTON, становится стратегически верным шагом.
Категория В: Бюджетный сегмент (No-name, рынки)
Цены здесь начинаются от 250 рублей. Внешне они могут выглядеть неплохо, но внутренняя структура металла часто неоднородна. Шарнирный механизм может иметь люфт уже в упаковке. Использование таких головок допустимо только для разовых работ, гаражного ремонта или некритичных соединений. Попытка использовать их в промышленном потоке приведет к браку продукции и травмам персонала из-за внезапного разрушения инструмента. Мы категорически не рекомендуем включать такие позиции в спецификации для государственных контрактов или крупных промышленных объектов.
| Параметр сравнения | Премиум (Европа/Япония) | Оптимум (Сертифицированный Китай, напр. LOTTON) | Бюджет (No-name) |
|---|---|---|---|
| Средняя цена (руб., М12) | 2 200 – 3 500 | 650 – 900 | 250 – 400 |
| Ресурс (циклов) | > 100 000 | 60 000 – 80 000 | 10 000 – 20 000 |
| Твердость (HRC) | 60–62 | 58–60 | 52–55 (нестабильно) |
| Люфт шарнира | Отсутствует | Минимальный (< 0.1 мм) | Заметный (> 0.3 мм) |
| Сертификация | ISO, DIN, JIS | ISO, EAC, ГОСТ | Часто отсутствует |
| Срок поставки | 4–8 недель | 2–4 недели | В наличии / 3 дня |
При выборе конкретной модели обратите внимание на наличие лазерной гравировки маркировки. Отсутствие четкого клейма размера и класса прочности на корпусе головки — верный признак кустарного производства. Требуйте от поставщика предоставления образцов из каждой категории для проведения собственных сравнительных тестов перед заключением долгосрочного контракта.
Ценообразование на шарнирные торцевые головки в 2026 году стало более прозрачным, но требует внимательного анализа коммерческого предложения. Цена в прайс-листе редко бывает финальной; она зависит от объема партии (MOQ), условий Incoterms и валюты контракта. Понимание структуры costs поможет вам аргументированно торговаться с поставщиками и избегать скрытых платежей.
Базовая стоимость формируется из цены сырья (стальной прокат), энергозатрат на термообработку и стоимости гальванического покрытия. Поскольку цены на легированную сталь колеблются, многие поставщики фиксируют цену только на 30 дней. При заказе партии свыше 1000 штук обычно удается получить скидку 10–15% от прайсовой цены. Однако важно помнить: скидка не должна достигаться за счет снижения качества стали. Если менеджер предлагает скидку 30% сразу, спросите, за счет чего она достигается — скорее всего, вас пытаются перевести на более дешевую марку стали без вашего ведома.
Минимальный объем заказа (MOQ) для заводского производства обычно составляет 500–1000 штук на один типоразмер. Для мелких партий (до 100 шт.) цена будет выше на 20–40% из-за затрат на переналадку линии и упаковку. Логистика также играет существенную роль. При импорте из Китая доставка морем занимает 35–45 дней, но стоимость единицы товара минимальна. Авиаперевозка сократит срок до 7–10 дней, но увеличит себестоимость на 40–60%. Для срочных проектов иногда выгоднее купить дороже, но быстрее, чтобы избежать простоя линии, который стоит миллионы.
Валютные риски остаются актуальными. Контракты в юанях сейчас являются стандартом для работы с азиатскими производителями, что позволяет избежать волатильности курса доллара и евро. При работе с российскими дистрибьюторами цена обычно фиксирована в рублях, но включает в себя все таможенные пошлины и складские расходы. Уточняйте, включен ли НДС в указанную цену, так как для промышленных предприятий возможность принятия НДС к вычету критически важна для финансовой модели проекта.
Условия оплаты также влияют на итоговую цену. Предоплата 100% часто дает дополнительную скидку 3–5%, но несет высокие риски для покупателя. Оптимальная схема — 30% аванс, 70% по факту отгрузки или против копий документов. Избегайте схем полной постоплаты для новых поставщиков, так как это редкость в B2B секторе инструмента и может свидетельствовать о ненадежности партнера.
Перед подписанием договора убедитесь, что в спецификации четко прописаны штрафные санкции за несоответствие качества и срыв сроков поставки. Это дисциплинирует поставщика лучше любых устных договоренностей.
Закупка промышленного инструмента сопряжена с рядом специфических рисков, которые могут превратить выгодную сделку в убыточную. В 2026 году мошеннические схемы стали изощреннее, а контроль качества на некоторых заводах-субподрядчиках ослаб. Мы выделили четыре основных риска и способы защиты от них, основанные на реальном опыте работы с сотнями поставщиков.
Риск 1: Подмена материала (Material Substitution).
Поставщик отгружает продукцию, внешне идентичную образцу, но изготовленную из стали более низкого класса. Выявить это визуально невозможно. Решение: Требуйте проведения спектрального анализа каждой партии в независимой лаборатории перед оплатой баланса. Включите пункт в контракт о праве покупателя на выборочную проверку с правом возврата всей партии за счет продавца при выявлении несоответствия химического состава.
Риск 2: Нарушение технологии термообработки.
Недогрев или перегрев металла приводит либо к чрезмерной мягкости, либо к хрупкости. Головка может треснуть в первый же день работы. Решение: Запрашивайте протоколы испытаний на твердость (Hardness Test Report) с указанием конкретных значений для каждой партии. Проведите собственный тест на излом на 1–2 образцах из партии (жертвенный метод): качественный металл должен иметь мелкозернистую структуру излома, а не крупнозернистую или стекловидную.
Риск 3: Несоответствие геометрии шарнира.
Даже при хорошем металле неправильный угол или люфт в шарнире делают головку непригодной для точных работ. Часто это происходит из-за износа оснастки на заводе. Решение: Настаивайте на предоставлении отчета о входном контроле (Incoming Quality Control), где замерены углы отклонения и биение рабочей части. Используйте калибры и шаблоны при приемке товара на своем складе.
Риск 4: Проблемы с сертификацией и таможней.
Отсутствие действующего сертификата соответствия ТР ТС (EAC) может привести к задержке груза на границе или проблемам при проверках Ростехнадзора на предприятии. Решение: Проверяйте номер сертификата в реестре Росаккредитации до момента отгрузки. Убедитесь, что сертификат выдан именно на тот завод-производитель, откуда идет груз, а не на торгового посредника.
Мы видели случаи, когда компания экономила 50 тысяч рублей на входном контроле, а затем теряла миллионы на браке продукции и судебных исках. Внедрение строгого протокола приемки — это не бюрократия, а страховка бизнеса.
Шарнирные торцевые головки находят применение в самых разных сферах, но требования к ним в каждой отрасли кардинально отличаются. Универсального решения не существует, и попытка использовать одну и ту же модель везде приводит к неэффективности. Рассмотрим два конкретных примера из нашей практики, демонстрирующих важность правильного подбора.
Кейс 1: Автомобилестроение (Сборка двигателей и трансмиссий).
Задача: Затяжка болтов ГБЦ и элементов подвески на автоматизированной линии с роботами-манипуляторами.
Проблема клиента: Частые остановки линии из-за заклинивания головок в узких пространствах блока цилиндров. Стандартные головки имели слишком большой радиус изгиба шарнира.
Решение: Мы подобрали модели с уменьшенным профилем (Low Profile) и шарниром, рассчитанным на угол 90 градусов с минимальным усилием вращения. Были использованы головки с покрытием Black Oxide для снижения бликов и лучшей видимости в темных зонах двигателя.
Результат: Время цикла сборки сократилось на 12%, количество простоев из-за инструмента снизилось до нуля за 6 месяцев наблюдения. Экономия составила около 3,5 млн рублей в год только за счет устранения простоев.
Кейс 2: Энергетика и обслуживание ЛЭП (Высотные работы).
Задача: Монтаж и демонтаж крепежа на опорах линий электропередач в зимних условиях при температуре до -40°C.
Проблема клиента: Хрупкое разрушение головок на высоте. Обычная сталь становилась хрупкой на морозе, шарнир ломался, инструмент падал с высоты, создавая угрозу жизни рабочих и повреждения оборудования внизу.
Решение: Переход на головки из специальной низкотемпературной стали с ударной вязкостью KCU при -60°C не менее 30 Дж/см². Дополнительно применено усиленное фосфатное покрытие для защиты от реагентов и влаги.
Результат: За два зимних сезона не зафиксировано ни одного случая разрушения инструмента. Безопасность работ обеспечена на 100%, затраты на замену инструмента окупились отсутствием страховых случаев и штрафов.
Эти примеры показывают, что глубокое понимание условий эксплуатации позволяет подобрать инструмент, который работает годами, а не неделями. Не стесняйтесь консультироваться с инженерами поставщика перед заказом крупной партии.
Обычно минимальный объем заказа для нанесения вашего логотипа (OEM) составляет от 500 до 1000 штук на один типоразмер. Некоторые заводы готовы рассмотреть партии от 200 штук, но в этом случае стоимость единицы продукции вырастет на 25–30% из-за затрат на изготовление клише и переналадку линии лазерной маркировки. Для старта лучше заказать пробную партию без бренда, чтобы проверить качество, а затем переходить на брендирование при объемах от 1000 штук.
Категорически нет, если это не специализированные ударные модели. Обычные шарнирные головки изготовлены из хром-ванадиевой стали (Cr-V) высокой твердости, которая хрупка при ударных нагрузках. Работа с пневмо- или электроударным инструментом приведет к мгновенному разрушению корпуса головки и разлету осколков. Для ударных гайковертов существуют специальные серии из хром-молибденовой стали (Cr-Mo) черного цвета, которые имеют другую структуру зерна и поглощают ударную энергию. Убедитесь, что на головке есть маркировка “Impact Safe” или черный цвет покрытия.
Обратите внимание на три признака. Во-первых, качество обработки поверхности: у подделок часто видны следы шлифовки, заусенцы на гранях и неравномерное покрытие. Во-вторых, четкость маркировки: лазерная гравировка на оригиналах глубокая и ровная, на подделках — поверхностная или нанесена краской, которая стирается. В-третьих, плавность хода шарнира: возьмите головку в руки и покачайте ее. Люфт должен быть практически незаметен, а движение — плавным, без заеданий и скрипа. Если шарнир ходит туго или болтается — это брак.
Стандартный срок гарантии на промышленный инструмент составляет от 6 до 12 месяцев при условии соблюдения правил эксплуатации. Однако гарантия распространяется только на производственные дефекты (трещины, сколы, нарушение геометрии), возникшие не по вине пользователя. Если головка сломалась из-за перегрузки (использование удлинителя сверх меры, удары молотком), гарантия не действует. Надежные поставщики всегда заменяют бракованную позицию бесплатно в течение 14 дней после получения претензии с фото- и видеофиксацией дефекта.
Да, регулярное обслуживание продлевает жизнь инструмента в разы. После каждой смены или интенсивной работы рекомендуется очищать головки от металлической стружки и грязи, продувать сжатым воздухом и смазывать шарнирное соединение легким машинным маслом или специальной смазкой для инструмента. Хранить их следует в сухом месте, в органайзере, чтобы исключить удары друг о друга. Игнорирование смазки приводит к высыханию внутреннего наполнителя шарнира и его заклиниванию через 3–4 месяца активной работы.
Выбор шарнирных торцевых головок в 2026 году — это стратегическое решение, влияющее на безопасность, скорость и себестоимость производства. Рынок предлагает широкий спектр вариантов, но только тщательный анализ технических параметров, проверка сертификатов и тестирование образцов позволяют избежать рисков. Не гонитесь за самой низкой ценой: реальная экономия достигается за счет долговечности инструмента и отсутствия простоев.
Наш опыт показывает, что оптимальным выбором для большинства промышленных задач являются сертифицированные модели среднего ценового сегмента от проверенных производителей, работающих по стандартам ISO и EAC. Они обеспечивают баланс между стоимостью и надежностью, необходимый в современных экономических условиях. Помните, что каждый сэкономленный рубль на некачественном инструменте может обернуться тысячами рублей убытков в будущем.
Если вы планируете масштабную закупку или модернизацию парка инструмента, начните с запроса образцов и проведения сравнительных тестов на вашем производстве. Не полагайтесь только на бумажные спецификации. Свяжитесь с нами сегодня для получения актуального каталога моделей 2026 года, детального прайс-листа и консультации технического специалиста, который поможет подобрать оптимальное решение под ваши задачи. шарнирные торцевые головки оптом от производителя — это ваш надежный партнер в мире промышленного крепежа.